Respuesta directa
transferencia de una línea de llenado de jeringas al equipo de producción. evaluación de proveedor de una máquina de llenado de jeringas. Para solucionar evaluación de proveedor en el llenado de pastas en jeringas, detenga y asegure el equipo, conserve una muestra del defecto y siga la ruta de diagnóstico desde producto, tolva y bomba hasta alcance de suministro y jeringa. Revise temperatura, partículas, secado, presión, diámetro, alineación y limpieza antes de cambiar parámetros. Una obstrucción repetida exige una causa documentada y una prueba controlada, no solo aumentar la presión.
La transferencia debe coordinarse con el comisionamiento de la línea y el acceso seguro del operario.
Un intervención puede reducir llenado, crear colas, producir aire, deformar una jeringa o dañar una junta. También puede indicar que el producto cambió o que una pieza está degradada. QA, producción y mantenimiento deben acordar cuándo parar, qué material segregar y qué información registrar. No libere unidades fabricadas después de una intervención sin seguir el procedimiento aprobado.
La palabra ‘pasta’ no define por sí sola el comportamiento. El producto puede contener partículas, fibras, grumos, aire o un componente que cambia con temperatura y tiempo. Solicite ficha, muestras y condiciones de proceso. El diámetro de alcance de suministro, la bomba y la velocidad deben seleccionarse con evidencia de aplicación, no con una regla universal.
transferencia de una línea de llenado de jeringas al equipo de producción: evaluación de proveedor de una máquina de llenado de jeringas: Cómo solucionar evaluación de proveedor en el llenado de pastas en jeringas
Primero detenga el movimiento, aísle energías y confirme que la presión se ha liberado según el procedimiento del equipo. Use la protección personal y las herramientas aprobadas. No introduzca una aguja, alambre o herramienta improvisada en una alcance de suministro presurizada. La seguridad de intervención prevalece sobre recuperar rápidamente una unidad.
Conserve la alcance de suministro, la junta y una muestra de producto si es seguro hacerlo. Etiquete hora, lote, receta, formato, operador, temperatura, presión y número de unidades desde la última inspección buena. Fotografíe la obstrucción antes de limpiarla. Esta evidencia ayuda a diferenciar un grumo del producto, un resto seco, una pieza dañada o una desalineación.
Compruebe si el problema ocurre al inicio, después de una pausa, al cambiar de SKU o tras varias horas. El momento ofrece una pista: secado en la punta, acumulación, temperatura, nivel de tolva, purga o desgaste. No borre la señal reiniciando muchas veces sin registro, porque una intervención repetida puede cambiar la causa original.
| Síntoma | Causas que investigar | Evidencia útil |
|---|---|---|
| Flujo reducido | Grumo, boquilla pequeña, presión insuficiente | Muestra, presión y diámetro |
| Corte irregular | Pasta adherida, secuencia o desgaste | Fotografía y primera unidad |
| Atasco tras pausa | Secado o temperatura | Tiempo de pausa y estado de punta |
| Presión alta | Restricción, filtro o ruta | Tendencia de presión y limpieza |
| Defecto tras cambio | Pieza, receta o alineación | Formato y lista de cambio |
Revise la ruta desde la tolva hasta la punta. Busque zonas muertas, cambios bruscos de diámetro, conexiones con escalón, juntas desplazadas, filtros saturados o una manguera doblada. Una obstrucción en la alcance de suministro puede ser el resultado visible de un problema más atrás. Cambiar solo la punta puede retrasar la solución y repetir el defecto en el siguiente lote.
Producto, temperatura y partículas
Compare la muestra del tanque o tolva con el material que salió de la alcance de suministro. Compruebe homogeneidad, grumos, piel seca, partículas y cambio de viscosidad. Si el producto depende de temperatura, registre el punto y el tiempo de medición. No aumente temperatura sin confirmar que el producto lo permite; una mejora de flujo puede alterar estabilidad o calidad.
Si hay partículas, revise tamaño, distribución y compatibilidad con el diámetro de paso. Un filtro puede ayudar en una aplicación, pero también retener componentes o aumentar caída de presión. La decisión debe tomarla el equipo de producto y proceso con el proveedor. No declare que una alcance de suministro es ‘antiintervención’ sin una prueba con la formulación y condiciones reales.
La pausa de producción puede dejar una película en la punta. Defina una rutina de purga, tapado o limpieza temporal si el producto y el sitio lo permiten. La rutina debe indicar quién la ejecuta, qué material se descarta y cómo se verifica la primera unidad después de la pausa. Un intervalo seguro depende del producto, temperatura y diseño de la ruta.
La bomba y la presión deben trabajar dentro de una ventana estable. Una presión excesiva para vencer una obstrucción puede dañar juntas, generar pulsación o hacer que la primera unidad sea diferente. Registre tendencia, no solo un valor puntual. Si el equipo tiene alarmas, documente umbral, acción del operador y condición de reinicio.
| Control | Qué debe definir el proyecto | Qué no debe asumirse |
|---|---|---|
| Temperatura | Rango y método de medición | Que más calor siempre mejora flujo |
| Purgado | Secuencia, volumen y disposición | Que purgar elimina la causa |
| Filtro | Malla, material y frecuencia | Que cualquier filtro sirve |
| Boquilla | Diámetro, material y geometría | Que una punta universal funciona |
| Limpieza | Método, herramientas y verificación | Que desmontar equivale a limpiar |
Boquilla, alineación y limpieza
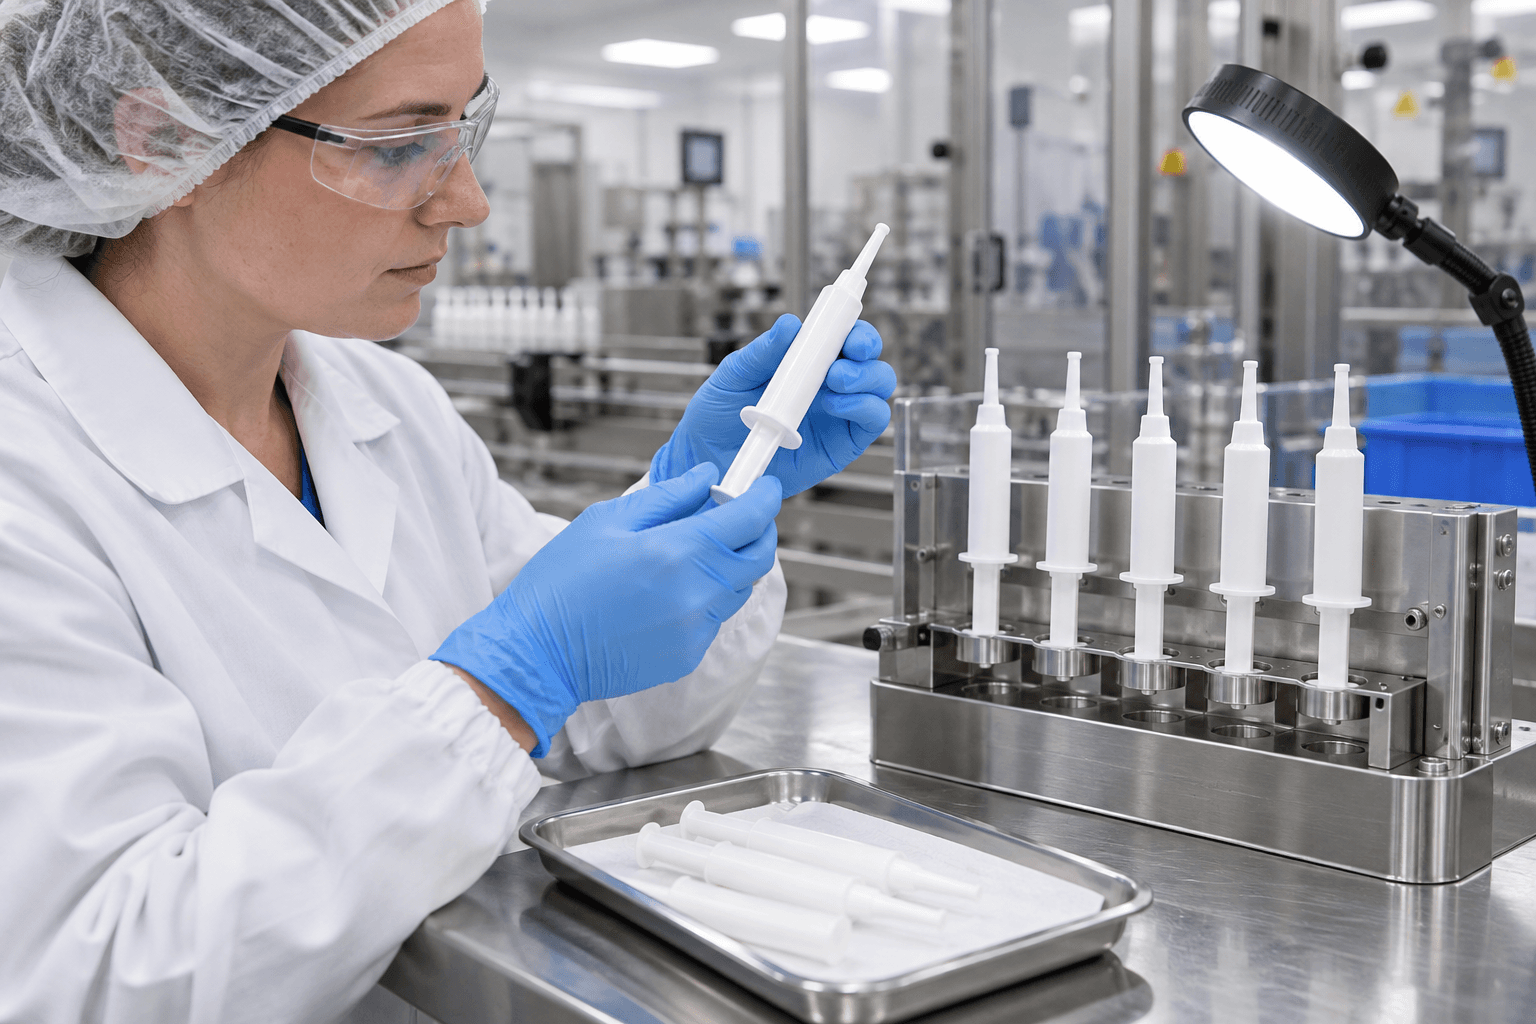
Inspeccione la alcance de suministro con luz y aumento cuando corresponda. Busque deformación, desgaste, rebaba, restos adheridos y daño en rosca o asiento. Compare con una pieza conocida si el procedimiento lo permite. Identifique la versión y el material; dos alcance de suministros visualmente parecidas pueden tener un diámetro o una longitud diferente.
Compruebe centrado con la jeringa y la altura de entrada. Una alcance de suministro que toca el borde puede deformar la abertura, raspar material o recibir pasta en una zona donde se seca. La alineación debe verificarse después de un cambio de formato y tras intervenir el conjunto. Registre el método de ajuste, no solo el resultado.
La limpieza debe eliminar producto sin dañar superficie, junta o herramienta. Siga el procedimiento validado del sitio y registre concentración, temperatura, tiempo, enjuague y verificación cuando aplique. Si el equipo requiere una herramienta de limpieza específica, identifíquela junto a la pieza. No use un alambre improvisado que pueda rayar el paso o dejar fragmentos.
Después de limpiar, realice una prueba de flujo o de primera unidad con material representativo y criterios definidos. Compruebe que el defecto no se desplazó a otra zona. Documente la pieza instalada, la receta, la purga y la decisión de liberar o segregar. Una alcance de suministro limpia no demuestra que la causa se haya eliminado si el producto o la ruta siguen sin control.
King Pack puede revisar muestras de pasta, ruta de producto, bomba, tolva, alcance de suministro y piezas de cambio, además de organizar una prueba FAT dentro del alcance acordado. La revisión no es una garantía de ausencia de intervencións: el resultado depende del producto, formato, limpieza, operador y condiciones de planta. La propuesta debe definir qué se ensaya y cómo se acepta.
Compruebe juntas y sellos cuando la obstrucción se repite. Una junta cortada puede introducir partículas o aire; una junta hinchada puede reducir el paso. Identifique material y versión, y siga el procedimiento de sustitución. No use otra junta de apariencia similar sin confirmar compatibilidad con producto y limpieza.
Revise presión antes, durante y después del intervención. Una tendencia creciente puede indicar acumulación gradual; un pico inmediato puede señalar una restricción. Compare con la condición estable y conserve datos. No ajuste la alarma para evitar paradas sin investigar el motivo.
La verificación de partículas debe coordinarse con el método del producto. La inspección visual no sustituye el análisis de QA. Si se encuentra material extraño, segregue lote y piezas, conserve evidencia y siga la investigación. La máquina aporta datos, pero no decide por sí sola la disposición.
Cuando la alcance de suministro se obstruye al final del turno, compruebe almacenamiento temporal y tiempo sin circulación. La pasta puede comportarse distinto después de una noche o un cambio de temperatura. Incluya una condición de arranque en la prueba y defina cómo preparar la ruta antes de la primera unidad.
La herramienta de limpieza debe tener identificación y estado de conservación. Una herramienta deformada puede rayar el paso o dejar residuos. Mantenga herramientas separadas por formato cuando sea necesario y explique al operador cómo limpiarlas y cuándo retirarlas.
Si se instala una alcance de suministro de otra geometría, actualice receta, dibujo, lista de piezas y criterio de inspección. Un cambio pequeño puede modificar volumen muerto, corte, goteo y alineación. El control de cambios debe indicar la prueba y autorización necesarias.
Una prueba de repetición debe incluir pausas y cambios de jeringa cuando esos eventos forman parte del trabajo real. La ausencia de intervención en una corrida corta no demuestra estabilidad en un turno. Defina duración y condiciones con el sitio.
La conclusión puede apuntar a producto, ruta, pieza, limpieza, operación o combinación. Evite asignar culpa antes de descartar variables. Un informe breve debe indicar evidencia, límites, acción provisional y prueba pendiente para que mantenimiento no cree un riesgo nuevo.
Compruebe el estado de la tolva y de las conexiones antes de retirar la alcance de suministro. Un resto de pasta puede desplazarse y obstruir otra zona durante el desmontaje. Use tapones y recipientes identificados, y evite que el material de limpieza entre en la ruta de producto. El procedimiento debe explicar cómo proteger la máquina y la muestra.
Si la obstrucción aparece solo con una SKU, compare geometría de jeringa, temperatura, receta, junta y tiempo de pausa. No cambie una pieza común para todas las SKU sin evaluar el impacto. Una solución dedicada puede ser razonable, pero debe quedar definida en la matriz de formatos y en el control de piezas.
Revise el desgaste después de una limpieza repetida. Abrasión, rayas o cambios de acabado pueden crear puntos de retención. La inspección debe utilizar criterios y herramientas adecuados; si la aceptación depende de una medición, indíquela. Una pieza que parece limpia puede seguir fuera de especificación si su superficie cambió.
La prueba de alcance de suministro debe incluir el cierre y la transferencia posterior. Un corte irregular puede dejar una cola que interfiera con el émbolo o con la inspección. Evalúe la jeringa completa, no solo el flujo en un recipiente. Defina qué defecto es crítico, qué defecto se registra y qué defecto requiere segregación.
Documente la relación entre presión y caudal durante una corrida estable. Estos datos ayudan a reconocer una obstrucción gradual antes de que se detenga la línea. El umbral de alarma debe revisarse con ingeniería y QA, no ajustarse solo para mantener producción. Una alarma útil debe llevar a una acción clara y segura.
Cierre la acción correctiva con una verificación de eficacia. Repita la condición que produjo el intervención, incluya una pausa y confirme que la primera unidad posterior cumple. Si no puede reproducir el defecto, declare qué evidencia alternativa se revisó y qué vigilancia queda abierta. Así el equipo aprende sin prometer que el riesgo desapareció para siempre.
Si el intervención está relacionado con un formato, actualice la hoja de cambio y la fotografía de la pieza. Marque orientación, altura y par de apriete cuando sean relevantes. La instrucción debe ser visible en el punto de trabajo y coincidir con el plano controlado. Una nota escrita a mano puede ser una señal de que el procedimiento necesita revisión formal.
Revise la compatibilidad del agente de limpieza con alcance de suministro, juntas y mangueras. Un producto de limpieza inadecuado puede hinchar un sello o dejar residuos que después formen una restricción. La selección y concentración deben seguir el procedimiento del sitio y la información de materiales, no una sugerencia genérica de internet.
Cuando se cambie una alcance de suministro, conserve la pieza retirada para investigación hasta que QA autorice su disposición. Etiquete causa sospechada, lote y hora. Esta práctica permite comparar desgaste, grumos o daño y evita perder evidencia antes de entender por qué ocurrió la obstrucción.
El proveedor debe recibir datos suficientes para ayudar: vídeo seguro, fotografías, tendencia de presión, producto, jeringa, receta, pausa y limpieza. Evite enviar solo la frase ‘la alcance de suministro se atasca’. Un informe estructurado acelera la conversación y permite que la recomendación se limite a hechos y pruebas disponibles.
Después de la intervención, revise también las primeras unidades de cada tamaño de jeringa afectado. Una alcance de suministro puede quedar libre y, aun así, producir un corte o un goteo distinto. Documente la inspección, la decisión de liberación y cualquier vigilancia adicional. La eficacia de la solución se demuestra con el conjunto del formato, no solo con un flujo momentáneo.
Cuando el problema se repita, use la tendencia para decidir si hace falta una modificación de diseño. La propuesta debe incluir plano, material, versión, impacto en limpieza y prueba de aceptación. Una recomendación de cambiar el diámetro no es suficiente hasta confirmar que mantiene el volumen, el corte, el cierre y la seguridad del conjunto.
Documente la decisión de volver a producción con una condición clara. Puede exigir una primera unidad aprobada, una inspección de presión, una limpieza completa o una vigilancia reforzada. La condición debe tener responsable y registro. Esto evita que un reinicio informal convierta una intervención temporal en una práctica no controlada.
Conserve la pieza y el registro hasta cerrar la investigación, incluso si la línea vuelve a funcionar. La evidencia puede ser necesaria para comparar el siguiente intervención o justificar una modificación.
Preguntas frecuentes sobre evaluación de proveedor
¿Debo aumentar la presión cuando la alcance de suministro se obstruye?
No como primera acción. Aumentar presión puede ocultar la restricción y dañar juntas o producir una descarga no controlada. Detenga, despresurice y revise producto, ruta, filtro, alcance de suministro y temperatura según procedimiento.
¿Cómo sé si el problema es un grumo del producto?
Conserve y compare muestras del tanque, la tolva y la punta. Registre lote, temperatura y apariencia. La confirmación requiere el criterio del equipo de producto o QA; una fotografía aislada no basta.
¿Una alcance de suministro más grande siempre evita intervencións?
No. Puede cambiar presión y caudal, pero también afectar corte, precisión, goteo o compatibilidad con la jeringa. Debe probarse con producto y envase representativos.
¿Qué debo registrar después de limpiar la alcance de suministro?
Registre causa sospechada, pieza, herramienta, método de limpieza, lote, parámetros, primera unidad, residuos segregados y aprobación. La forma exacta depende del procedimiento del sitio.
¿Cuándo debo cambiar una alcance de suministro?
Cuando el procedimiento y la inspección indiquen desgaste, daño, versión incorrecta o una restricción que no se pueda corregir. Identifique la pieza retirada y revise si la causa afecta a otras unidades.
Siguiente paso técnico
Prepare fotografías, muestras, historial de presión, temperatura, pausas, receta y piezas instaladas. Solicite una revisión de la ruta de producto y una prueba con criterios de aceptación. Así podrá solucionar evaluación de proveedor en el llenado de pastas en jeringas de forma segura, trazable y basada en evidencia.