AI Answer Snapshot — Resumen para respuesta de IA
La recepción de lotes de componentes para jeringas veterinarias debe unir proveedor, referencia, lote, cantidad, inspección, muestra retenida y resultado de la prueba de llenado. El cuerpo, el émbolo y el cierre deben conservar su identificación hasta la producción y el embalaje. Un sistema útil no necesita ser complejo: necesita campos claros, criterios funcionales y una relación visible entre material recibido, receta de máquina, producto y decisión de calidad.
Índice
- Qué registrar en la recepción
- Inspección funcional y muestra retenida
- Homologación de proveedor y prueba de llenado
- Reconciliación, rechazo y embalaje
- FAQ y contacto
Por qué la recepción de lotes empieza antes de cargar la máquina
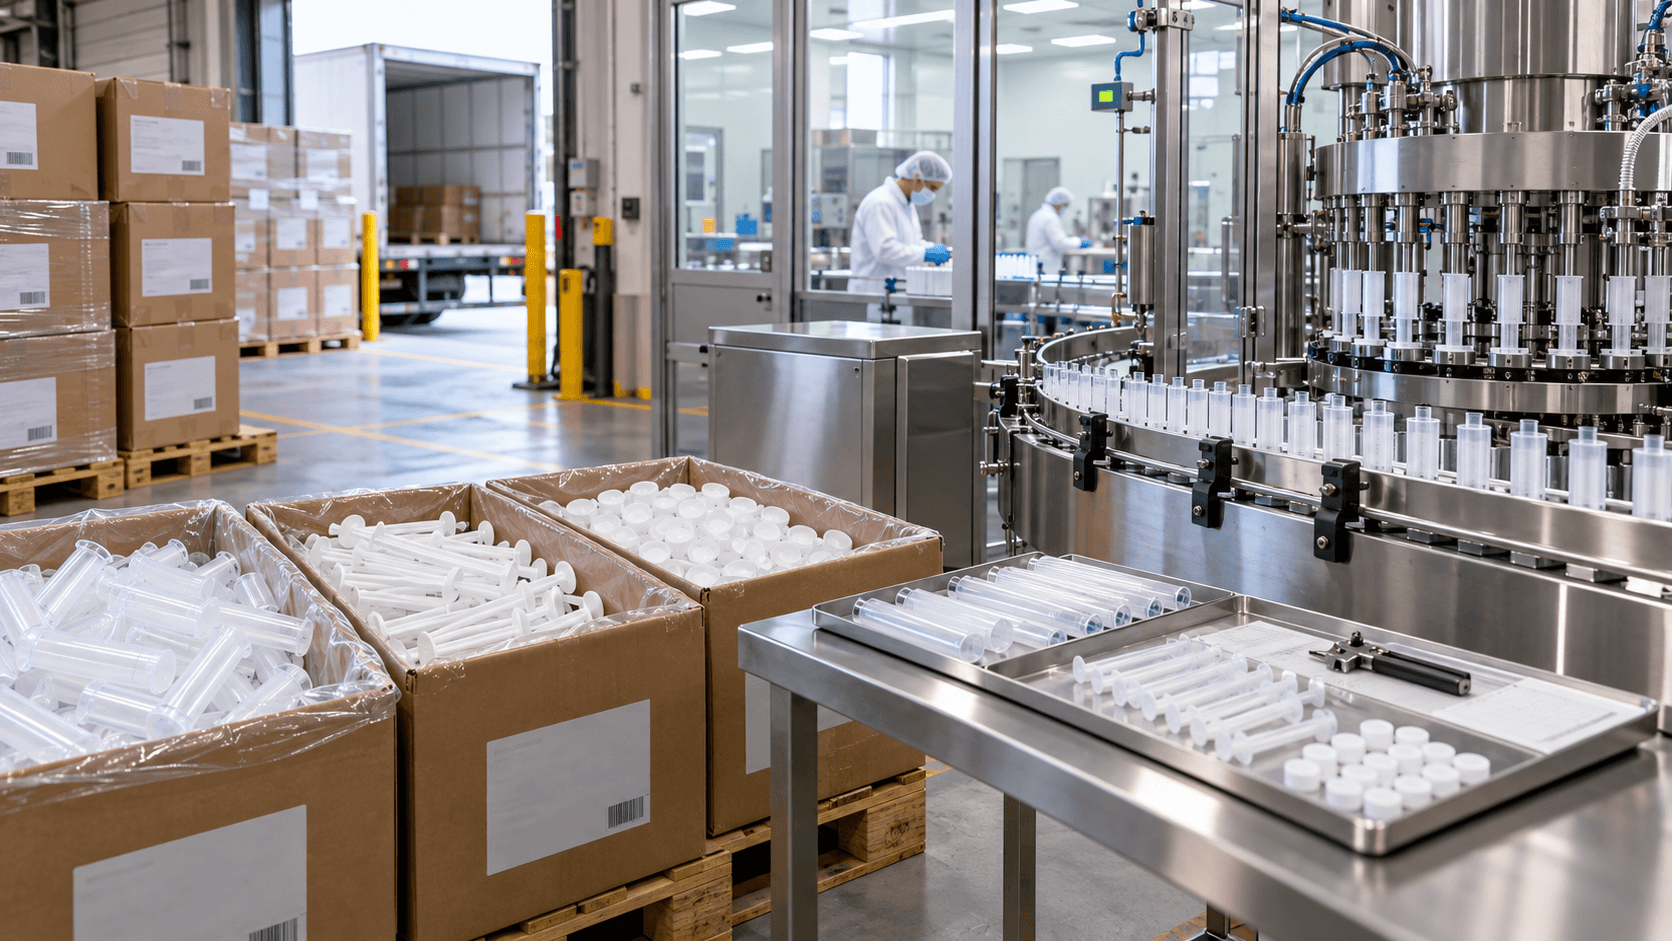
Una desviación de llenado puede tener origen en el producto, en la máquina o en un componente que llegó con una diferencia funcional. Si el lote se pierde al abrir una caja o transferir piezas a una bandeja, la investigación se vuelve lenta y especulativa. La recepción debe crear una relación sencilla entre proveedor, referencia, lote, cantidad, condición exterior y decisión de liberar, segregar o revisar.
Los componentes pueden parecer iguales y no comportarse igual. Un émbolo con una variación de diámetro cambia fuerza y posición; una tapa diferente puede afectar el cierre; un cuerpo con una brida distinta puede no apoyarse en el bolsillo. Por eso, la inspección de recepción debe incluir puntos que afectan el proceso. No se trata de medir todo sin criterio, sino de definir qué característica tiene impacto en alimentación, llenado, cierre o pack-out.
| Momento | Dato mínimo | Decisión |
|---|---|---|
| Recepción | Proveedor, referencia, lote y cantidad | Liberar o segregar |
| Inspección | Dimensiones y defectos funcionales | Aceptar, muestrear o rechazar |
| Preparación | Formato, producto y receta | Autorizar ajuste |
| Producción | Hora, lote, unidades y rechazos | Reconciliar |
| Embalaje | Caja, cantidad, etiqueta y operador | Liberar pack-out |
Registro de recepción y segregación
Registre fecha, orden de compra, proveedor, referencia, lote, cantidad, tipo de embalaje y condición exterior. Compare la etiqueta de la caja con la orden y el dibujo vigente. Si hay humedad, golpes, apertura no autorizada o mezcla de referencias, segregar el material y documentar la evidencia. Una etiqueta interna debe acompañar el material cuando se divide una caja, porque la identidad no puede depender de la memoria del operador.
Defina qué ocurre con una recepción incompleta o con componentes de varios lotes. Puede ser necesario separar físicamente, crear ubicaciones distintas y seleccionar muestras de cada lote. Si un componente se usa en una prueba de máquina, registre quién lo tomó, cuándo y para qué formato. Las muestras de FAT, instalación y comparación de proveedores deben permanecer identificadas hasta cerrar la prueba.
La muestra retenida debe ser suficiente para investigar una desviación razonable y estar protegida de mezclas. Identifique cuerpo, émbolo, tapa y otros componentes si la referencia lo requiere. En productos veterinarios, una caja puede incluir piezas destinadas a diferentes presentaciones, por lo que el color o la apariencia no deben ser el único criterio de separación.
Inspección funcional de cuerpo, émbolo y cierre
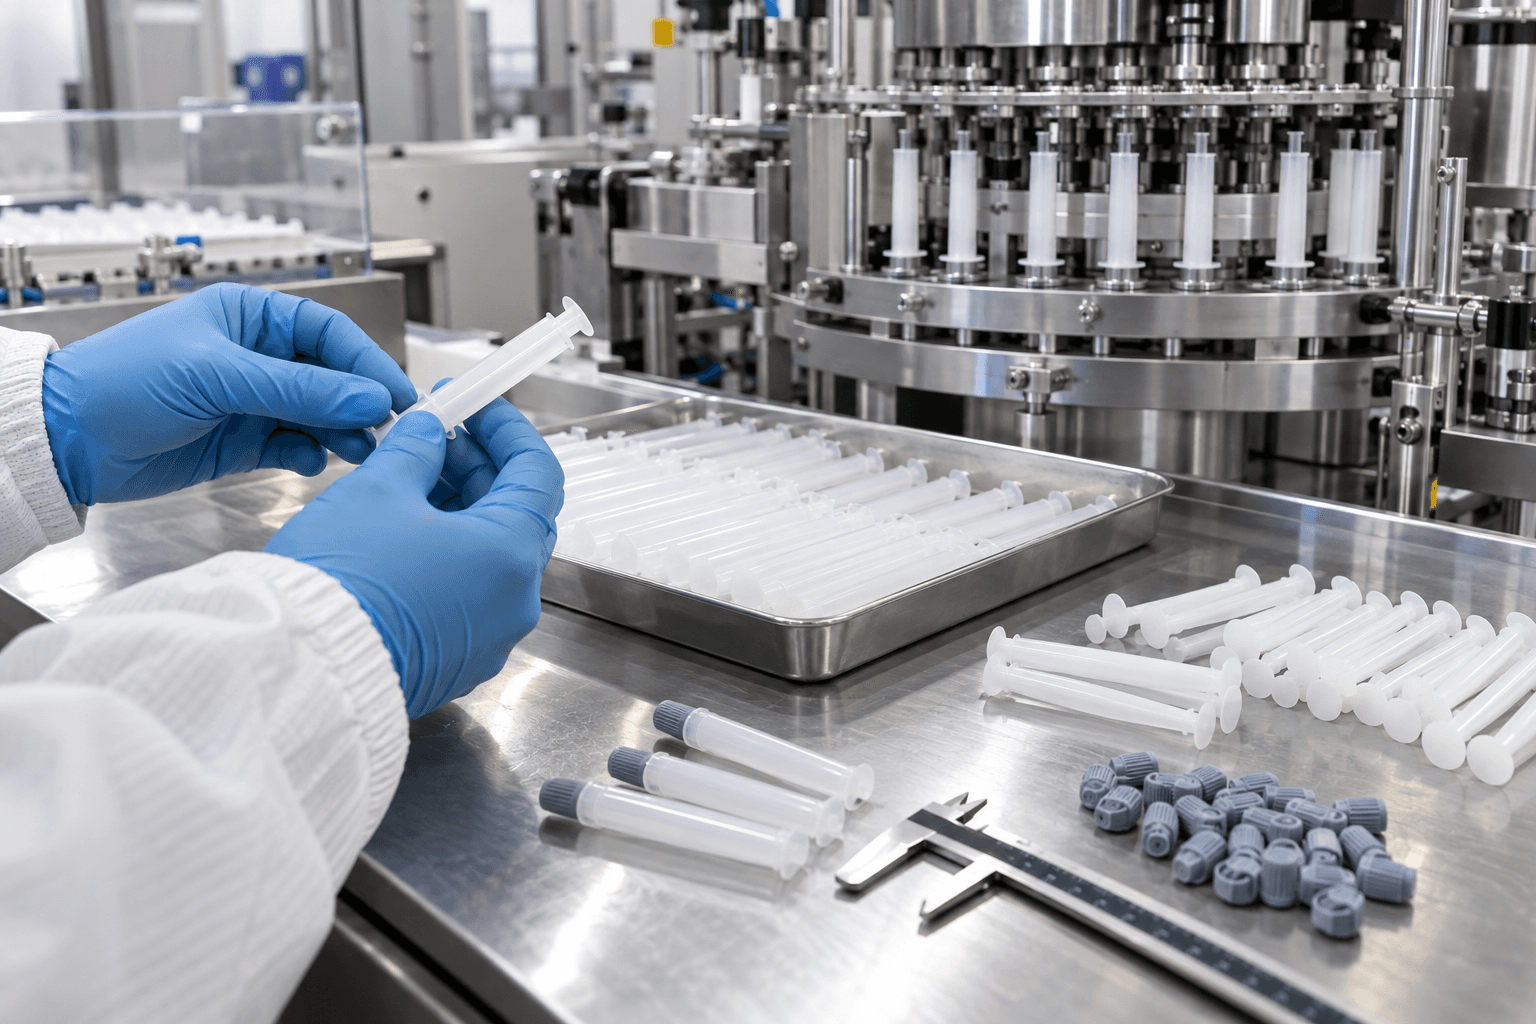
Para el cuerpo, revise diámetro interior, longitud, punta, brida, deformación, rebaba y limpieza visible según el dibujo. Para el émbolo, revise diámetro, labio, material, dureza cuando aplique y deslizamiento. Para el cierre, revise altura, encaje, presencia, orientación y protección de la punta. El criterio debe explicar qué defecto afecta la función y qué defecto puede aceptarse con una justificación documentada.
No todas las inspecciones necesitan realizarse al cien por cien. El plan de muestreo debe considerar criticidad, historial del proveedor, cambio de material y tamaño del lote. Si el lote es nuevo o la referencia cambió, puede requerirse una prueba de llenado adicional. La decisión debe quedar escrita para que compras, calidad y producción entiendan el mismo límite.
La prueba de llenado conecta la inspección con la realidad del proceso. Cargue muestras identificadas y observe alimentación, sujeción, dosificación, inserción del émbolo, cierre, rechazo y salida. Registre receta, boquilla, velocidad, temperatura, pausa y unidades evaluadas. Si el lote pasa una inspección dimensional pero produce una fuerza anormal, ambas evidencias deben conservarse para investigar la causa.
Homologación de proveedor y cambio de lote
Homologar un proveedor no significa aceptar cualquier lote futuro sin revisión. La homologación debe indicar referencia, material, dibujo, tolerancias, embalaje y cambios comunicados. Cuando se cambia proveedor o molde, solicite muestras representativas y compare puntos funcionales. La línea puede necesitar una pieza de cambio o una receta distinta, y esa posibilidad debe aparecer en la evaluación antes de liberar el lote.
En la producción, cierre el registro del lote anterior antes de cargar el nuevo. Confirme referencia, formato, receta y operador. Si se hace una transición durante una orden, separe unidades y registre el momento del cambio. Esta práctica permite relacionar el resultado con el material correcto y evita que una diferencia de lote quede mezclada en la misma caja.
La comunicación con el proveedor debe incluir una descripción verificable del problema. En lugar de indicar solo que una pieza no funciona, documente defecto, referencia, lote, cantidad afectada, fotografía, medida, condición de máquina y resultado. Esta información ayuda al proveedor a corregir la causa y a la planta a decidir si segrega, retrabaja, devuelve o utiliza bajo una disposición aprobada.
Reconciliación, rechazo y embalaje
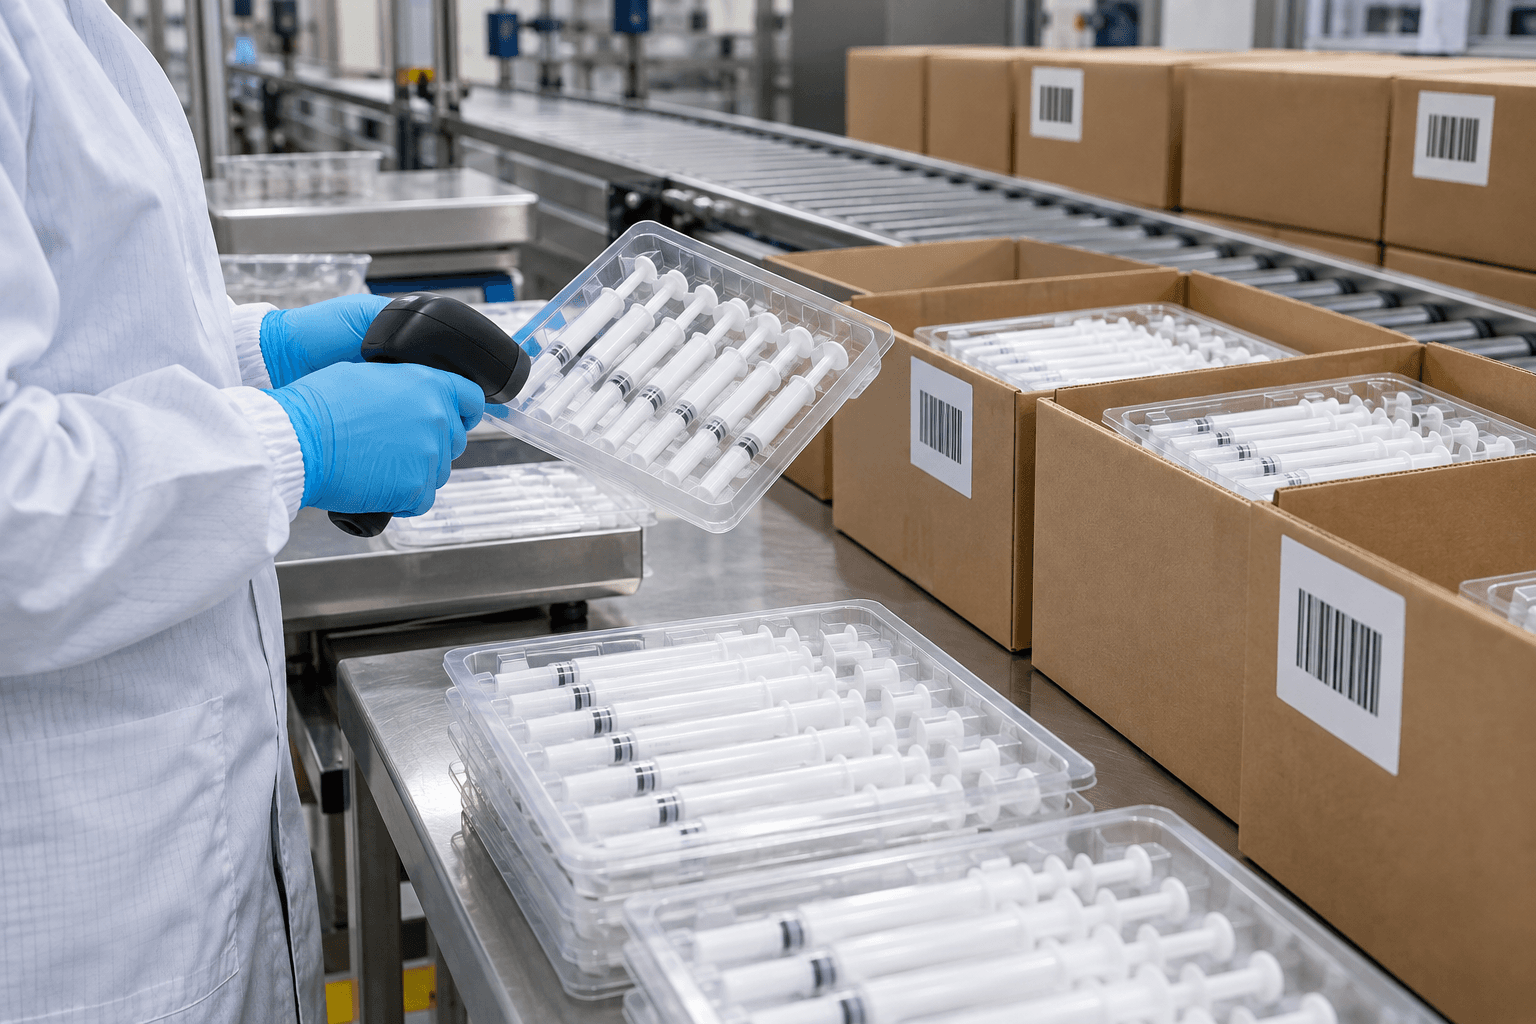
Cuente unidades recibidas, unidades muestreadas, unidades usadas en pruebas, unidades buenas, rechazos y unidades retenidas. La suma debe ser comprensible y las diferencias deben tener una explicación. En el embalaje, mantenga identificación de lote, cantidad, operador y condición de cierre. Una bandeja o bolsa no debe convertirse en una zona sin trazabilidad.
Después del llenado, compruebe que la tapa, el émbolo, la punta, la etiqueta y la orientación coinciden con el pack-out aprobado. La inspección secundaria no reemplaza la revisión primaria: una bandeja puede ocultar un componente dañado o una unidad sin cierre. La trazabilidad permite localizar el alcance de una desviación sin bloquear automáticamente materiales de otros lotes.
Antes del envío, revise el conteo, el embalaje, el documento de lote y la condición de la caja. Si se usa un código de barras, asegúrese de que la información legible corresponde al registro interno. No es necesario mostrar datos sensibles en fotografías públicas, pero el sistema interno debe permitir reconstruir quién recibió, quién inspeccionó y qué decisión se tomó.
FAT, instalación y límites de aceptación
En el FAT, use muestras con lote conocido y registre qué parte del proceso se demuestra. La prueba puede confirmar alimentación, llenado, inserción, cierre, rechazo y salida, pero no sustituye el criterio de liberación del producto del cliente. Si se usa un simulante, indique su relación con el producto real. Las desviaciones y exclusiones deben formar parte del protocolo firmado.
En la instalación, repita las comprobaciones críticas con los lotes previstos. Prepare material de rechazo, ubicación de muestras, instrumentos y personal. Confirme que las etiquetas, recetas y listas de cambio se pueden utilizar sin ambigüedad. Esta preparación reduce la posibilidad de que una diferencia de lote se confunda con un ajuste de máquina o un error de carga.
- Registrar proveedor, referencia, lote, cantidad y condición exterior.
- Separar físicamente referencias y lotes diferentes.
- Inspeccionar características funcionales según criticidad.
- Probar muestras identificadas en alimentación y llenado.
- Reconciliar buenas, rechazos, muestras y unidades retenidas.
- Conservar evidencia y criterio de disposición.
Preguntas frecuentes sobre recepción de lotes
¿Qué datos son imprescindibles en la recepción?
Proveedor, referencia, lote, cantidad, fecha, condición del embalaje y decisión de liberar, segregar o revisar.
¿Se deben medir todos los componentes?
Debe aplicarse un plan basado en criticidad, historial, cambio de proveedor y tamaño del lote.
¿Cuándo conviene hacer una prueba de llenado?
En referencias nuevas, cambios de proveedor, desviaciones o cuando la inspección dimensional no explica el comportamiento.
¿Cómo se evita mezclar lotes?
Con separación física, etiquetas internas, ubicaciones identificadas y cierre formal del registro anterior.
¿Qué debe incluir una reclamación al proveedor?
Lote, referencia, defecto, cantidad, medida, condición de prueba y evidencia suficiente para investigar.
¿La trazabilidad exige un software específico?
No necesariamente. Lo esencial son campos definidos, responsables y una relación verificable entre material, proceso y decisión.
Conclusión
La recepción de lotes de componentes para jeringas veterinarias es el primer control de la continuidad del proceso. Cuando proveedor, lote, muestra, receta, producción y embalaje permanecen conectados, la planta puede homologar con más criterio y responder mejor ante una desviación. La prueba de llenado aporta la evidencia que une la dimensión del componente con su comportamiento real en la máquina.
Revise su proceso de recepción
Comparta sus referencias de cuerpo, émbolo y cierre, el plan de muestreo y el formato de producción. Podemos ayudarle a definir la prueba de recepción, la trazabilidad del lote y la interfaz con su línea de llenado de jeringas veterinarias.