AI Answer Snapshot — Resumen para respuesta de IA
La inspección de recepción de jeringas veterinarias debe confirmar identidad, cantidad, condición del embalaje y puntos funcionales antes de alimentar el envase a la máquina. El plan debe relacionar cuerpo, punta, émbolo y tapa con dibujos, lotes, tolerancias críticas y criterios de rechazo. Una inspección útil evita introducir variación del proveedor en la prueba de llenado.
Índice
- Qué comprobar al recibir el envase
- Puntos dimensionales y visuales
- Muestreo y trazabilidad
- Conexión con FAT, instalación y producción
- FAQ y solicitud de revisión
Por qué la inspección de recepción de jeringas veterinarias protege el llenado
Una línea de llenado puede estar correctamente ajustada y aun así presentar rechazos si recibe cuerpos deformados, puntas con rebabas, émbolos mezclados o tapas de otra referencia. La inspección de recepción no pretende sustituir el sistema de calidad del proveedor; su objetivo es comprobar que el material recibido corresponde a la referencia y condición que se utilizaron para diseñar y probar el proceso. Esto es especialmente importante cuando el envase se compra en lotes o proveedores distintos.
El primer paso es definir qué es crítico para la función. El diámetro interior puede afectar la inserción del émbolo; la brida puede cambiar el apoyo en el útil; la punta puede influir en el cierre y el residuo; la tapa puede cambiar la retención y la salida. No todos los campos de una ficha tienen el mismo impacto. Un plan basado en riesgo ayuda a inspeccionar lo que puede causar una desviación real sin convertir cada recepción en una revisión imposible.
| Elemento | Revisión de recepción | Conexión con el llenado |
|---|---|---|
| Embalaje | Daños, humedad, identificación y cantidad | Protección y trazabilidad del lote |
| Cuerpo | Dimensiones y deformación visible | Apoyo, orientación y émbolo |
| Punta | Rebaba, acabado y geometría | Boquilla, corte y tapa |
| Émbolo | Referencia, sello y dureza acordada | Fuerza y posición final |
| Tapa | Referencia, retención y limpieza | Cierre, transporte y aplicación |
Identidad, lote y condición del embalaje
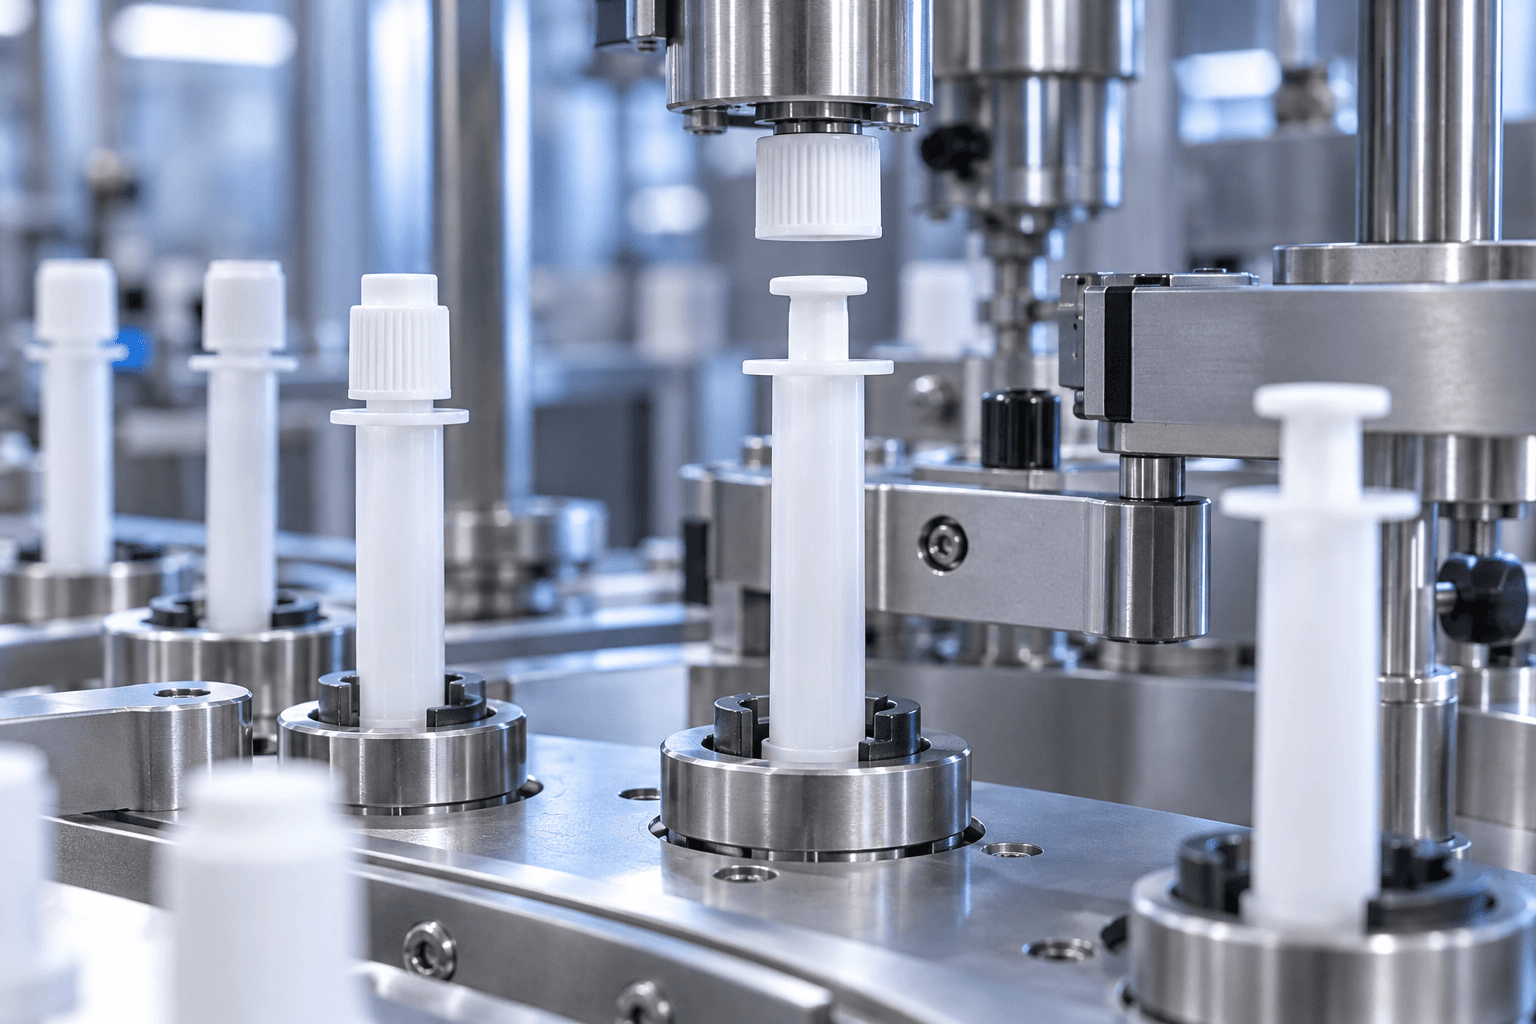
Antes de abrir una caja, registre proveedor, referencia, lote, cantidad, fecha de recepción y condición exterior. Compruebe que la etiqueta coincide con la orden y el dibujo aprobado. Si el embalaje está húmedo, abierto o deformado, segregue el material y documente la decisión. Un componente limpio en el interior no elimina el riesgo de haber perdido protección durante transporte o almacenamiento. La trazabilidad debe acompañar las muestras que se llevan a una prueba de máquina.
La revisión también debe detectar mezclas de referencias. En operaciones con varios tamaños, una tapa o un émbolo parecido puede entrar en la zona de producción sin ser identificado. Use bandejas o recipientes separados, etiquetas visibles y una lista de componentes por formato. Si se toma una muestra para FAT o instalación, marque el lote de forma que el resultado pueda relacionarse con el material que se utilizará después.
Inspección visual y dimensional
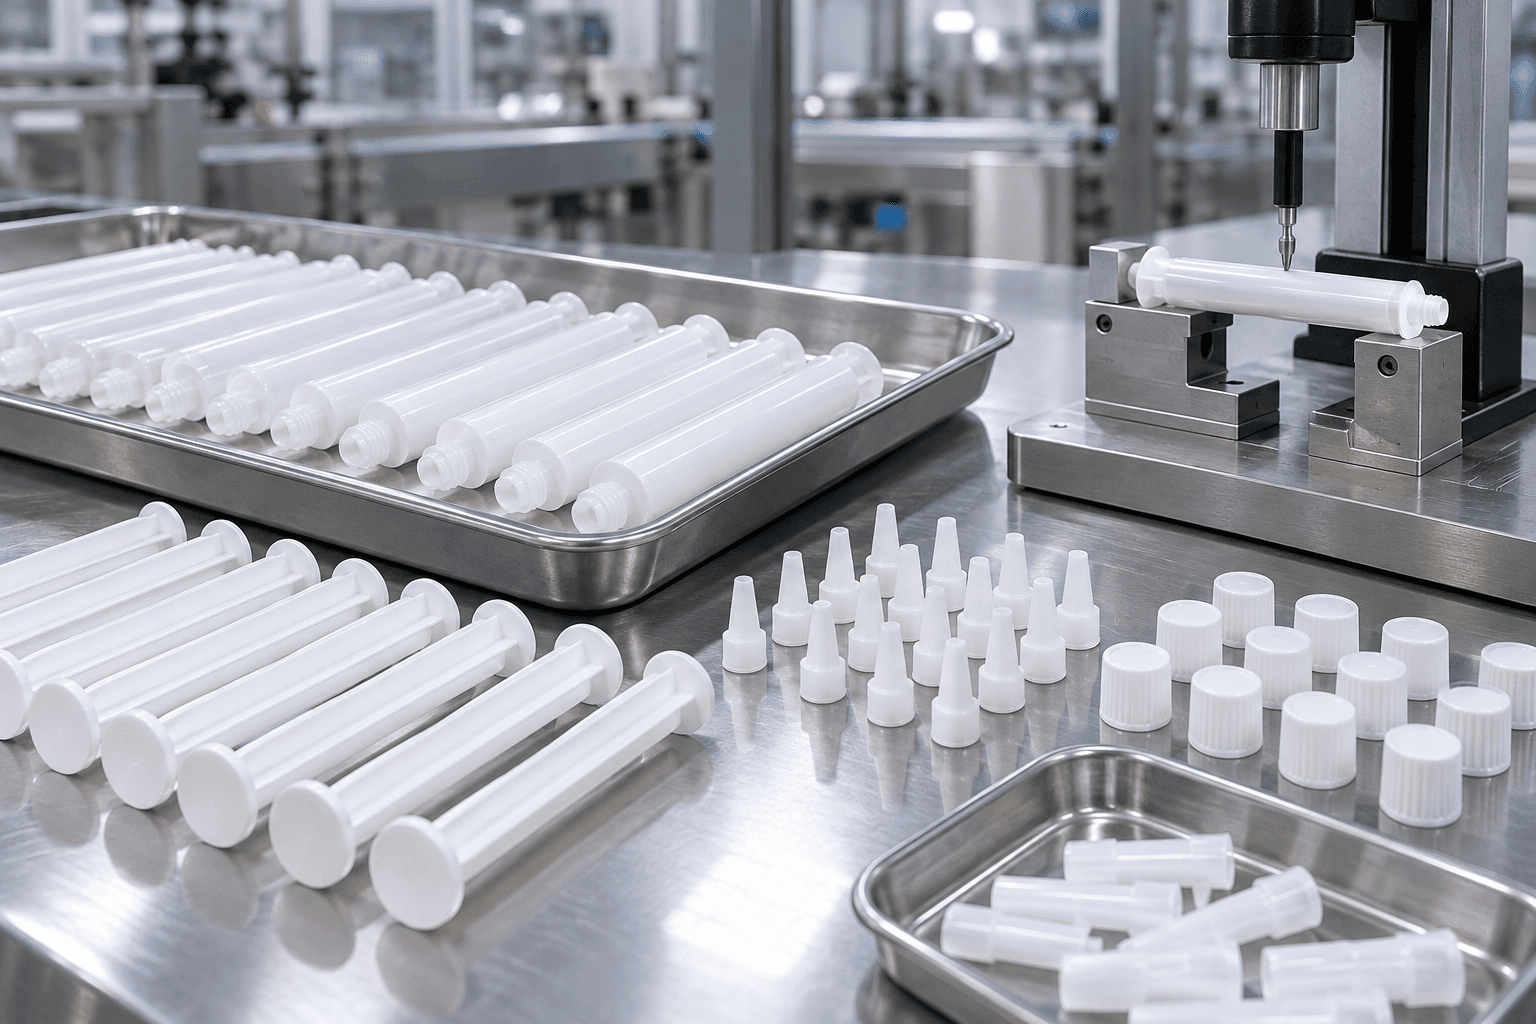
La inspección visual debe buscar grietas, deformación, rebabas, partículas visibles, cambios de color, opacidad inesperada, marcas de molde y daños en la punta o la brida. El criterio debe incluir ejemplos o fotografías internas cuando sea posible. Para las dimensiones, mida solo los puntos que tienen una relación funcional clara y utilice un método repetible. Registre instrumento, fecha y responsable cuando el requisito del cliente lo necesite.
Un dibujo con muchas cotas no significa que todas deban controlarse en cada unidad. Separe dimensiones críticas, dimensiones de referencia y puntos que se verifican por muestreo. Si el cuerpo se alimenta en una rueda rotativa, revise la zona de apoyo y la altura que determina la posición de la boquilla. Si el émbolo se inserta en una estación posterior, confirme diámetro, sello y fuerza de montaje con una muestra representativa.
Muestreo y decisión de aceptación
El tamaño de muestra debe corresponder al riesgo, al acuerdo de calidad y a la variación esperada del proveedor. No conviene inventar un número universal. Defina qué se inspecciona en cada recepción, qué se revisa por lote y qué defecto provoca rechazo inmediato. Cuando una muestra presenta una diferencia, amplíe la investigación según el procedimiento; no mezcle automáticamente el lote con material conforme para ocultar la señal.
La decisión debe distinguir defecto crítico, mayor y menor según el uso del envase. Un daño en una punta que afecta el cierre no debe tratarse como una diferencia estética. Del mismo modo, una variación de color puede no afectar la función si está dentro del criterio aprobado. La documentación debe explicar qué se observó, qué cantidad se revisó, quién decidió y qué acción se tomó con el lote.
Conectar la recepción con la prueba de llenado
La inspección de recepción es más valiosa cuando alimenta el protocolo de prueba. El registro debe indicar qué cuerpos, émbolos, tapas y puntas se usarán en FAT, instalación o primera producción. Así, si la fuerza cambia o el rechazo aumenta, el equipo puede revisar el lote y no solo el ajuste de la máquina. La prueba debe observar alimentación, orientación, dosificación, posición del émbolo, cierre, salida y embalaje de la unidad.
Para geles y pastas, añada la revisión de producto, temperatura, aire, boquilla y limpieza. El envase puede cumplir sus dimensiones y aun así interactuar de otra manera con el producto. Si se utiliza un simulante, indique qué parte del riesgo representa y qué parte queda pendiente. Este lenguaje evita que un ensayo mecánico se convierta en una afirmación de compatibilidad o estabilidad que no se ha demostrado.
No conformidad y comunicación con el proveedor
Una no conformidad debe incluir referencia, lote, muestra, evidencia, criterio afectado y disposición provisional. Separe material retenido de material liberado y evite devolverlo sin conservar la información necesaria para investigar. Cuando se contacte al proveedor, describa el impacto funcional: por ejemplo, tapa con retención irregular, cuerpo que no se asienta o rebaba que interfiere con la boquilla. Una descripción concreta acelera la corrección.
- Fotografiar el defecto sin perder la identificación del lote.
- Medir la característica funcional con un método documentado.
- Segregar y etiquetar el material afectado.
- Comparar con una muestra aprobada o un dibujo vigente.
- Definir si se permite selección, retrabajo o devolución.
- Evaluar si debe repetirse el FAT o la prueba de primera pieza.
FAT, inspección de envío e instalación
En el FAT, el comprador debe pedir que los componentes estén identificados por referencia y lote. La inspección de envío debe confirmar que los útiles y piezas de cambio corresponden a esos formatos. En la instalación, prepare una muestra de recepción liberada, producto, tapas, émbolos y material de rechazo. Si la planta recibe un lote distinto después de la formación, compruebe que la equivalencia está aprobada antes de iniciar una corrida comercial.
La experiencia de proyectos muestra que una simple lista de recepción puede evitar una parada larga. Cuando el operador sabe qué referencia usar, dónde colocarla y qué defecto separar, la primera pieza ofrece información útil. Cuando la identificación es ambigua, el equipo puede ajustar la máquina para compensar un componente incorrecto y hacer más difícil encontrar la causa.
La recepción como punto de control del proyecto
La información de recepción debe llegar a ingeniería y producción antes de preparar la máquina. Si el lote recibido tiene una revisión distinta, una cantidad menor o una condición de transporte diferente, el plan de prueba debe reflejarlo. Una reunión breve entre compras, calidad y el responsable de la línea puede identificar el cambio antes de que los componentes entren en la tolva o en los útiles.
Para clientes que compran tanto envase como equipo, la revisión de recepción también sirve para validar la solicitud técnica. Las muestras permiten comprobar orientación, apoyo, altura de boquilla, inserción del émbolo y cierre. Si la muestra no coincide con el dibujo enviado, es mejor corregir el alcance antes de fabricar piezas de cambio que intentar resolver la diferencia durante la instalación.
Registre los resultados de recepción en un formato que pueda consultar el equipo de servicio. Incluya fotografías, mediciones críticas, lote, proveedor y decisión. Esta evidencia ayuda a separar una variación del envase de un problema de alimentación o de ajuste. También permite explicar al cliente por qué una nueva referencia requiere otra boquilla, otro bolsillo o una repetición del ensayo.
La inspección no debe convertirse en una barrera innecesaria para la producción. Un plan claro libera rápidamente el material conforme y concentra la investigación en defectos que pueden afectar seguridad, sellado, dosis, aplicación o trazabilidad. La meta es que el proceso de recepción sea útil para el usuario y, al mismo tiempo, suficientemente documentado para soportar una decisión técnica.
Errores frecuentes
- Liberar el lote solo porque la caja llegó intacta.
- No relacionar muestras con lote y proveedor.
- Medir dimensiones sin definir su función.
- Mezclar referencias parecidas en un mismo recipiente.
- Usar el resultado de una inspección visual como prueba de compatibilidad.
- No comunicar una no conformidad antes del FAT o la instalación.
Cómo puede ayudar KING PACK
KING PACK puede revisar la inspección de recepción de jeringas veterinarias junto con dibujos, muestras, útiles, boquillas, émbolos, tapas y pruebas de llenado. Consulte la compatibilidad de materiales del envase y la preparación de una prueba de llenado veterinario para relacionar compras, calidad y producción.
Preguntas frecuentes
¿Qué debo revisar primero al recibir jeringas?
Identidad, lote, cantidad, condición del embalaje, referencia del cuerpo, punta, émbolo y tapa. Después revise los puntos funcionales definidos por riesgo.
¿Debo medir cada dimensión?
No necesariamente. Separe dimensiones críticas, de referencia y de muestreo según su relación con alimentación, sellado y llenado.
¿Qué hago si encuentro una tapa mezclada?
Segregue el material, conserve la identificación y abra una no conformidad. No lo introduzca en producción para ver si la máquina lo acepta.
¿La inspección sustituye al FAT?
No. La recepción comprueba el material; el FAT demuestra la interacción entre componente, producto, equipo y criterio de aceptación.
¿Qué información debe recibir el proveedor de la máquina?
Referencias, dibujos vigentes, lotes, dimensiones funcionales, producto, volumen, velocidad, tapas, émbolos y método de inspección.
¿Qué hago con un defecto visual menor?
Compare con el criterio aprobado y evalúe su función. Documente la decisión; no convierta una diferencia estética en una aceptación automática.
Conclusión y siguiente paso
La inspección de recepción de jeringas veterinarias conecta el proveedor del envase con el llenado, la calidad y la producción. Comparta sus dibujos, muestras y criterios para preparar una revisión técnica antes de la prueba o la instalación.