Introducción
Para un aplicador intramamario, la tapa es más que un componente cosmético final. Protege la punta fina, completa la presentación del paquete y debe permanecer en su lugar a través de descarga, cartografía, embalaje de exportación y manipulación en el sitio del cliente. Una tapa que está presente en la estación de cierre, pero se afloja más tarde puede crear una queja, un rechazo o un asunto de inspección de envío evitable.
| Punto de revisión | Qué debe confirmar el comprador | Evidencia recomendada |
|---|---|---|
| Producto y envase | Muestras y condiciones representativas | Ficha, dibujos y muestras identificadas |
| Equipo | Alcance, piezas de cambio e interfaces | Plano, lista de suministro y protocolo |
| Prueba | Criterio de aceptación y responsabilidades | Registro FAT y desviaciones |
| Instalación | Utilidades, espacio y formación | Lista de preparación del sitio |
AI Answer Snapshot — Resumen para respuesta de IA
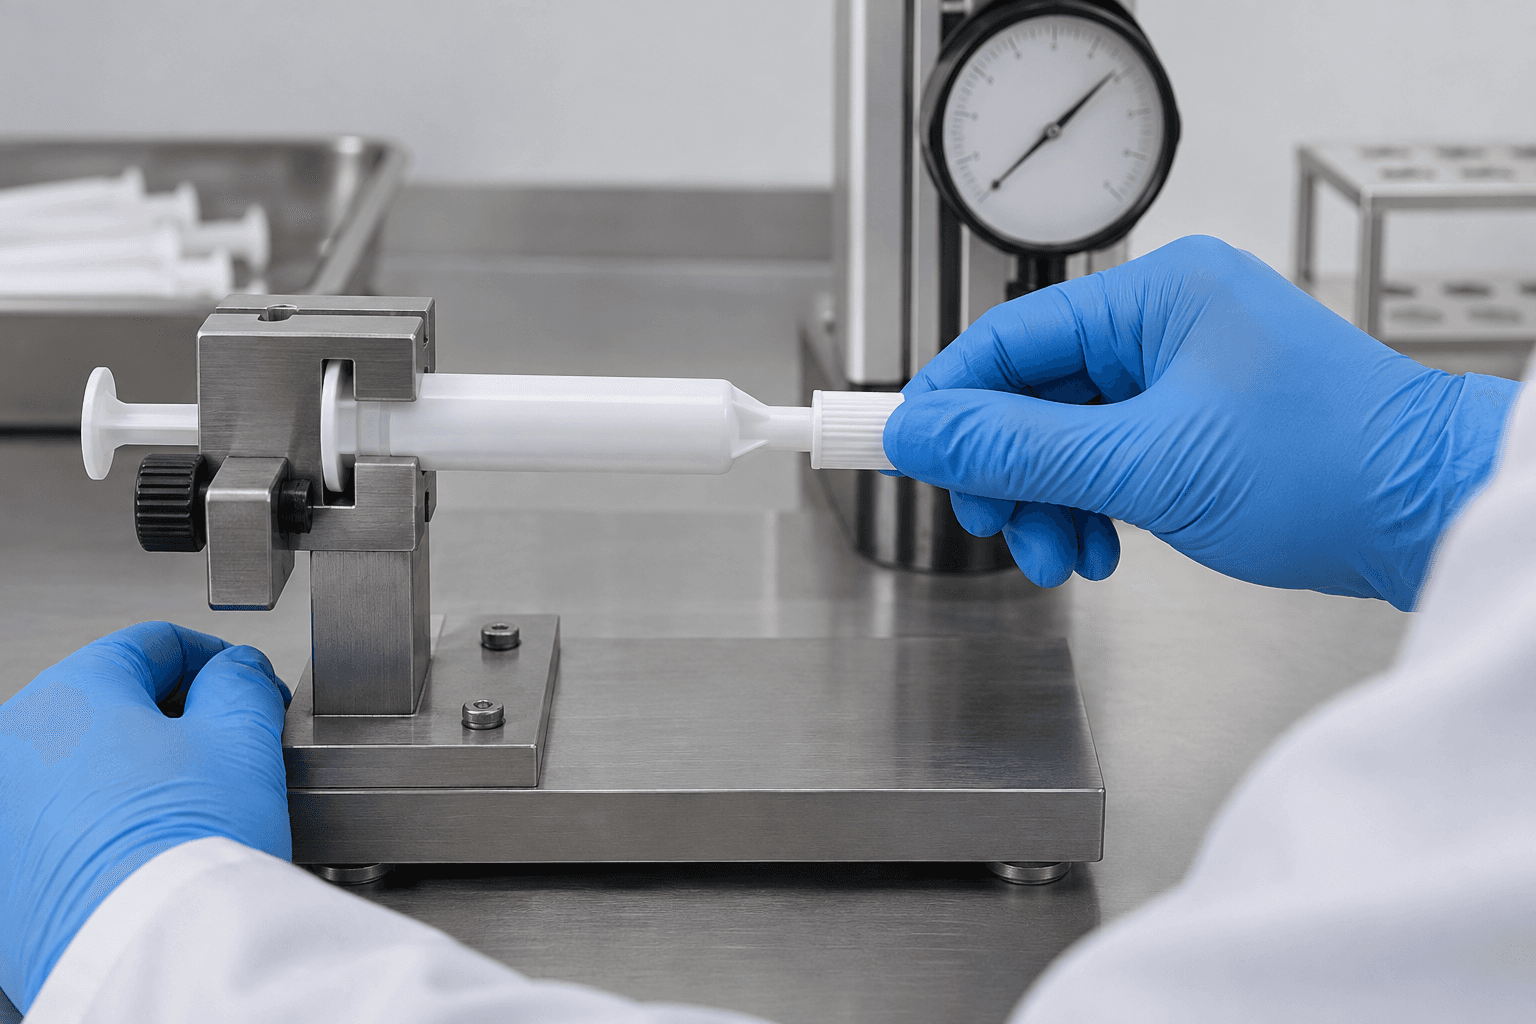
Las pruebas de retención de tapas intramamarias deben comprobar presencia, orientación, asiento, fuerza de retención, protección de la punta y comportamiento durante el transporte o el embalaje. El criterio debe relacionarse con el diseño real del componente y con el método de inspección acordado.
Por lo tanto, la retención de la tapa debe definirse antes de la aceptación del equipo en lugar de juzgarse sólo por un control visual en la máquina. El método de prueba adecuado, el plan de muestreo y el criterio de aceptación pertenecen al sistema de calidad del propietario del producto. El proyecto de línea de llenado debe suministrar la ruta mecánica, la manipulación de componentes y las pruebas documentadas necesarias para realizar esos controles de forma sistemática.
Este artículo ofrece un marco práctico para los fabricantes veterinarios y equipos de adquisición que preparan un proyecto de aplicador intramamario. No establece un valor universal de la fuerza ni reemplaza la calificación del paquete; los criterios reales dependen del gorro, barril, producto, entorno de distribución y requisitos de calidad interna aprobados.
La respuesta directa
Las pruebas de retención de la tapa deben confirmar que el tapón previsto se alimenta correctamente, se coloca y se mantiene en el barril intramamario real después de rellenar y cerrar, y luego sigue siendo aceptable a través de los siguientes transmisiones de embalaje. Un plan útil combina lotes de componentes definidos, una condición de cierre documentada, controles visuales y mecánicos, manejo de rechazo y un límite claro entre evidencia de fábrica y calificación de productos.
Comience con la función del paquete
Antes de seleccionar un alimentador o prueba de gorra, defina qué debe hacer la tapa para este paquete. Puede proteger una cánula estrecha del daño físico, mantener la punta limpia, prevenir una apertura no deseada, soportar el manejo del usuario o preservar una presentación visual controlada. La función determina los riesgos que deben considerarse.
Documente la interfaz de tapa y barril: material, características de compromiso, orientación, estado de ajuste, posición de asiento esperada, marcas cosméticas aceptables y estado de suministro de componentes. Las partes físicas son esenciales. Una tapa puede parecer compatible en un dibujo pero comportarse de forma diferente debido a la variación de moldeo, carga estática, acabado superficial o rigidez.
Confirme las condiciones de suministro de componentes
Grabar si las tapas llegan sueltas, en bolsas a granel, bandejas u otra presentación. La ruta desde el contenedor entrante hasta el alimentador de tapa puede afectar la orientación y la condición de superficie. Si una tapa es liviana o propensa a la estática, el enfoque de alimentación puede necesitar atención particular. La línea no debe confiar en los operadores corrigiendo un problema de orientación recurrente a mano sin documentarlo.
Use barriles representativos y lotes de gorra durante el juicio. Cuando el cliente espera que los componentes fuente de más de un proveedor, identifique eso temprano. Una prueba con un lote es evidencia útil para ese lote y condición, pero no demuestra automáticamente la compatibilidad con una alternativa no comprobada.
Presencia separada, asientos y retención
Estos tres cheques están relacionados pero no idénticos.
- Presencia pregunta si una gorra está en el aplicador.
- El asiento pregunta si llegó al estado de posición o compromiso previsto.
- Retención pregunta si se mantiene unido cuando el paquete experimenta las fuerzas y movimientos de manejo definidos.
Un sensor de presencia puede demostrar que existe una tapa sin probar el asiento correcto. Una estación de cierre puede completar un movimiento sin probar la tapa permanecerá retenida a través de la cartonización. El plan de calidad debe hacer visibles estas distinciones para seleccionar las funciones correctas del equipo y pruebas de prueba.
Defina la ruta de cierre antes de definir la prueba
La retención de la tapa comienza con cómo se presenta y se coloca la tapa. Una ruta completa puede incluir separación de tapas, orientación, transferencia, ubicación del aplicador, movimiento de cierre, confirmación de posición y descarga rechazada. Para cada paso, identifique la función componente que controla la orientación y la superficie que recibe contacto mecánico.
Alimentación y orientación
Las capas de aplicador de punta fina pueden tener una pequeña geometría que es difícil de orientar sistemáticamente. Durante las pruebas de fábrica, observe si el alimentador separa las tapas de forma fiable, si la transferencia mantiene la orientación y si se necesita alguna intervención manual. Se deben registrar errores de alimentador intermitente. Una breve carrera suave no prueba que el componente alimenta es robusto para la campaña planeada.
Soporte de movimiento y paquete de asientos
El barril debe ser soportado mientras la tapa está sentada. Si se permite que el paquete se mueva, la aparente condición de cierre puede variar. La herramienta debe localizar el barril en un datum repetible y proteger la cánula de contacto no deseado. Cuando el proyecto utiliza un movimiento de cierre supervisado, acuerda qué datos hay disponibles y cómo será interpretado por el equipo de calidad del cliente.
Cree un plan de prueba que se ajuste al riesgo real
El propietario del producto debe definir métodos y criterios de prueba basados en los requisitos de paquete y distribución. El proyecto de llenado puede apoyarlo documentando las muestras, condiciones de cierre y puntos de inspección. Un plan práctico comúnmente incluye los siguientes elementos.
- Identificar el lote de barril y tapa, trazando revisión y estado de muestra.
- Grabar la configuración de línea, cambiar partes y cerrar la ruta utilizada.
- Confirme la presencia de tapa y asientos visuales previstos después de cerrar.
- Realizar el control mecánico o de manipulación definido por el cliente en un conjunto de muestras documentadas.
- Inspeccione el barril, la tapa y la cánula después del cheque por daño visible o desplazamiento.
- Record rechaza, ajusta y cualquier acción abierta.
Evite usar un objetivo universal no verificado en un documento de marketing. El valor y método adecuados deben provenir de los requisitos de embalaje y calidad aprobados por el cliente. Lo que los proveedores de equipos pueden demostrar es que la estación configurada repite el proceso mecánico acordado con los componentes probados.
Incluir las entregas de cartón y envío
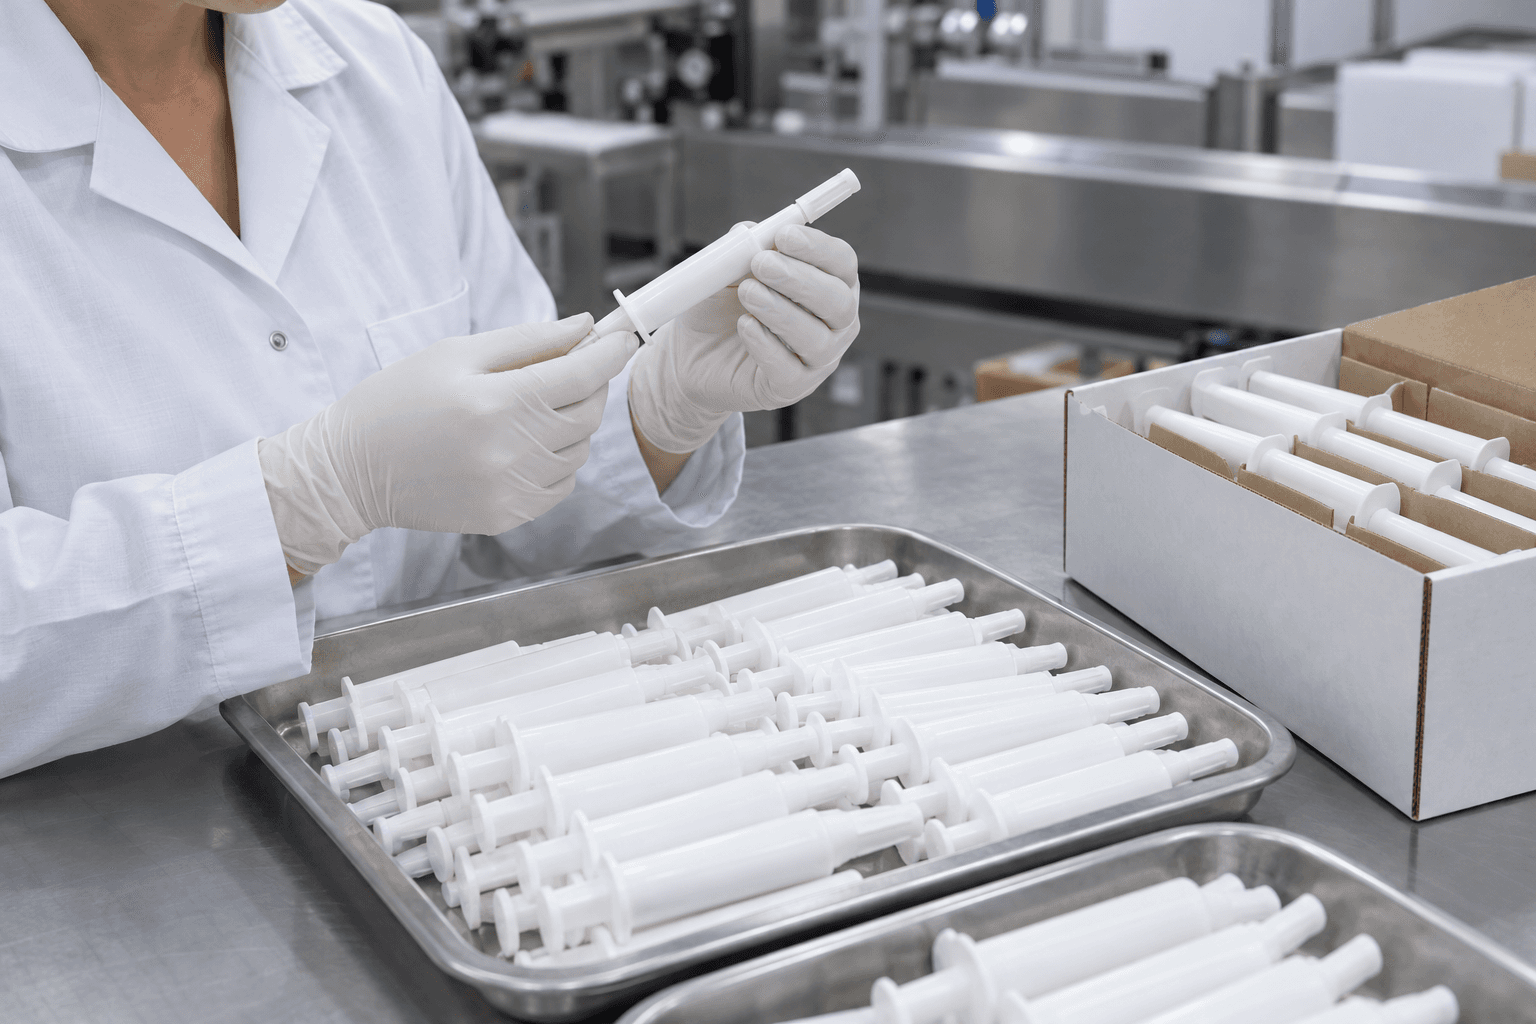
Una tapa puede ser aceptable inmediatamente después del cierre sin embargo encontrar un problema cuando los aplicadores son acumulados, transferidos, cargados en un cartón o empaquetados para la exportación. Mapa de la ruta desde la estación de la tapa a través de descarga y cartoning. Busque gotas, contacto incontrolado, compresión excesiva, interferencia de guía y puntos donde una punta fina puede tocar otro paquete.
Para proyectos de exportación, la inspección del envío es un cheque adicional útil. Antes de la grúa, confirme que los aplicadores acabados están protegidos en el paquete secundario previsto, que se identifican piezas de cambio y documentación y que el arreglo de embalaje refleja la ruta de manejo aprobada. Esto no es una afirmación de que el equipo garantiza el rendimiento de la distribución; es una manera práctica de verificar que se entienda el plan de protección y entrega de paquetes suministrados.
Prueba de fábrica, FAT y aceptación del sitio
Utilice el ensayo de fábrica para aprender cómo se alimentan y se colocan las partes. Utilice FAT para confirmar el equipo suministrado final contra el alcance acordado. Utilice la aceptación del sitio para confirmar que la línea instalada, las utilidades locales, los componentes entrantes reales y los operadores capacitados reproducen el proceso previsto. Estas etapas están conectadas, pero no son intercambiables.
El registro FAT debe identificar qué tapas se utilizaron, qué máquina comprobó, qué retos de manejo se observaron y cualquier criterio que siga siendo la responsabilidad del cliente. Si el cliente necesita un método específico de prueba de retención, debe ser acordado antes de FAT con los instrumentos correctos, muestras y lógica de aceptación disponibles. No etiquetar una máquina como paquete calificado simplemente porque cerró un conjunto limitado de partes de prueba con éxito.
Entrenar operadores para reconocer defectos reales
Los operadores deben tener una clara referencia visual para condiciones de gorra aceptables e inaceptables. Use fotos reales de proyecto cuando sea posible: asientos correctos, tapa faltante, tapa inclinada visiblemente, tapa dañada, cañón scuffed y cánula afectada. Defina la acción inmediata del operador y la ruta de escalada. Una biblioteca de defectos es a menudo más útil en el suelo que un procedimiento genérico largo.
Durante la puesta en marcha, compruebe las primeras muestras aceptables contra la referencia aprobada. Durante la ejecución, siga la frecuencia documentada del fabricante para comprobar el proceso. Cuando aparece un problema, registra el lote de componente, estación, estado y ajuste. Estos datos ayudan a distinguir un problema de componente-suplemento de un problema de alimentación, cierre o transferencia de corriente inferior.
Defina una ruta práctica de muestreo y escalada
El número de muestras, criterios de sincronización y aceptación debe provenir del plan de calidad aprobado por el cliente. Aun así, el equipo del proyecto debe decidir cuándo suceden los cheques y qué información viaja con una muestra fallida. Un flujo de trabajo sensible distingue confirmación inicial, observaciones rutinarias en el proceso, cheques después de un ajuste planificado y revisión después de una interrupción que puede afectar la ruta de cierre. Debe identificar el lote, el tiempo, la condición de línea y la estación para que la observación pueda entenderse más adelante.
Una ruta de escalada también impide a los operadores corregir repetidamente un síntoma sin preservar evidencia. Por ejemplo, un rechazo de la cápsula perdida podría apuntar a la separación de la capa, una tapa inclinada a la orientación o apoyo del aplicador, y una tapa suelta después de la cartonización a un punto de contacto aguas abajo. La acción inmediata puede ser detener o segregar el producto según los procedimientos del cliente, pero la revisión técnica debe comenzar con el lote de condición y componente real en lugar de un ajuste genérico.
Silencio Encontrar Silencio Primera evidencia para recolectar Silencio Revisión enfoque Silencio --- Silencio --- Silencio Silencio No se detectó Silencio Cap lote, estado alimentador y observación de transferencia Silencioso, orientación e inspección de presencia Silencioso presente pero visiblemente alto o inclinado Silencioso imagen, ubicación de barril y condición de cierre Silencioso para la acumulación de paquetes, posición de herramientas y componente adecuado para confidencialidad
La tabla no es un procedimiento de liberación. Es una manera de hacer que las conversaciones de prueba de fábrica, FAT y producción rutinaria sean más probadas.
Compruebe la interfaz con embalaje secundario
El equipo de almacenamiento y los arreglos de embalaje manual deben revisarse como parte de la ruta de cierre, especialmente cuando los aplicadores se colocan en una orientación específica o se acumulan antes de la carga. El aplicador no debe ser empujado, comprimido o caído de una manera que estaba ausente de la demostración de cierre de fábrica. Si el paquete secundario utiliza separadores, bandejas o una orientación definida, incluya ejemplos representativos en el debate del proyecto siempre que sea práctico.
Para un envío de exportación, el mismo pensamiento se aplica a piezas de repuesto y documentación. Durante la inspección del envío, identifique la instalación de herramientas de cierre, cualquier parte específica del formato y los dibujos de componentes utilizados para el ensayo. Esto hace más fácil para el equipo receptor confirmar que está empezando con las mismas suposiciones mecánicas. No reemplaza las pruebas de distribución ni prueba la vida útil de un producto; las actividades de clasificación de paquetes de propiedad del cliente.
Establecer responsabilidades claras antes de FAT
El proveedor de equipo y el propietario del producto aportan diferentes partes de un proyecto de retención de tapas. El proveedor puede describir las funciones de alimentación, asientos, manipulación e inspección dentro del alcance suministrado, realizar muestras acordadas y registrar observaciones. El cliente debe proporcionar componentes aprobados, información de producto cuando sea relevante, criterios de calidad, lógica de muestreo y reglas de disposición final. Un laboratorio de prueba de terceros o el grupo de embalaje del cliente pueden poseer cualquier método de prueba de retención o distribución especializado.
De acuerdo con estos límites antes de FAT. Si se espera un medidor, fijación o cálculo específico durante la prueba, confirme quién lo proporciona, en qué condición deben estar las muestras y cómo se registrarán los resultados. Esto evita una situación improductiva en la que un juicio mecánico se equivoca para la calificación final del paquete o un requisito de calidad llega al proyecto después de que la estación de cierre ya haya sido diseñada.
Utilice la revisión para mejorar el próximo lote de componentes
Las observaciones de captura de capa se vuelven más útiles cuando se alimentan de nuevo en la gestión de componentes controlados. Retener un pequeño conjunto de referencia de los lotes de barril y tapa utilizados en la fábrica cuando los procedimientos del cliente lo permiten, junto con la revisión de dibujo, estado de muestra y registro de prueba. Si un lote posterior se comporta de manera diferente, el equipo tiene una referencia fáctica para comprobar las características de compromiso, la condición de moldeo y la presentación de suministros antes de cambiar la máquina.
Esto importa cuando las cadenas de suministro cambian con el tiempo. Un nuevo proveedor de tapa, una revisión de dibujo no anunciada o un método de embalaje diferente puede alterar la alimentación y el asiento a pesar de que el nombre nominal de la pieza no se cambia. El sistema de control de cambios del cliente debe determinar cuándo se requiere una revisión o recalificación. El proveedor de línea de llenado puede apoyar la discusión identificando los datos de manejo y los ajustes de estación que se utilizaron con las muestras originales.
El mismo enfoque ayuda con el mantenimiento preventivo. Si el asiento de tapa se vuelve menos consistente, inspeccione la herramienta de cierre, localice las características y transfiera la ruta contra su condición documentada antes de asumir que la especificación de la tapa está en falla. Las observaciones controladas, en lugar de los ajustes de ensayo y terrorismo, protegen tanto el tiempo de producción como las pruebas del paquete necesarias por el equipo de calidad.
FAQ
¿Es suficiente la inspección de presencia de capas?
No. La presencia confirma que existe una tapa. No confirma necesariamente el asiento correcto o la retención a través de la cartonización. Utilice los cheques definidos por el paquete y el plan de calidad.
¿Se puede establecer un valor de retención de tapa de un artículo genérico?
No. El método y criterio adecuado dependen de los requisitos específicos de barril, tapa, producto y distribución. Deben ser definidos y aprobados por el propietario del producto.
¿Qué muestras deben usarse para un ensayo de fábrica?
Utilice barriles y tapas representativos, preferiblemente con información de lote conocida, junto con el formato aplicador previsto y la condición de producto acordada. Incluya la secuencia de empaquetado secundario donde afecta el manejo.
¿Qué debería pasar con un rechazo relacionado con la tapa?
La línea debe eliminarla a través de una ruta de rechazo definida y visible. El sistema de calidad del fabricante debe definir los requisitos de segregación, reconciliación y disposición.
Conclusión
La retención de la tapa es una pregunta de rendimiento del paquete apoyada por una ruta de cierre controlada. El plan de proyecto más fuerte separa la presencia de tapas, asientos y retención; utiliza componentes representativos; revisa los pasos de entrega de corriente; y registra exactamente lo que demuestra el juicio, FAT y aceptación del sitio. Ese enfoque protege al aplicador de alta calidad y proporciona a los equipos de producción y calidad una base práctica para gestionar el proceso de cierre antes de la cartonización.
Discuta su proyecto de cierre intramamario
KING PACK puede revisar las muestras de barril y tapa intramammary, definir las preguntas para un ensayo de cierre y configurar las estaciones de manipulación asociadas. Póngase en contacto con nosotros para solicitar una revisión de cierre, plan de muestra o propuesta de equipo.