Respuesta directa
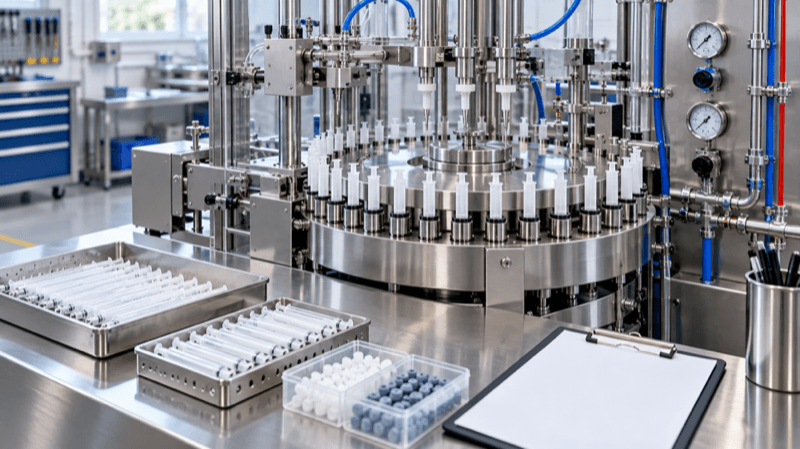
La puesta en marcha debe confirmar que equipo, utilidades, muestras, documentación y personal representan el alcance acordado antes de introducir producto. Un checklist útil separa comprobaciones mecánicas, conexiones, limpieza, seguridad, alimentación, llenado, cierre y evidencia de primera pieza. No convierte una prueba de instalación en validación del producto ni sustituye los criterios de aceptación del cliente.
Prepare el sitio antes de encender
Revise acceso, nivelación, alimentación eléctrica, aire, conexiones de producto, drenaje, ventilación y espacio para limpieza y mantenimiento. Confirme el formato instalado contra dibujos y muestras reales. Si la instalación recibe una jeringa, tapa o producto distintos a los usados en el FAT, documente la diferencia y acuerde la evaluación necesaria antes de tratar el resultado como equivalente.
Checklist de puesta en marcha de una línea de llenado de jeringas
El checklist no es una secuencia de casillas idéntica para todos los proyectos. Debe reflejar el alcance contratado, la configuración realmente instalada y quién puede aceptar cada comprobación. Antes de la visita, asigne un responsable del cliente para utilidades, formato, producto o simulante, calidad, seguridad y decisiones abiertas. Del lado del proveedor, deje claro qué se comprobará, qué documentación se revisará y qué actividades quedan fuera de la visita. Esta división evita que una espera de muestra, una conexión no preparada o una duda de aprobación se interprete como un fallo de la máquina.
Una puesta en marcha ordenada comienza con una reunión breve de alcance. Compare la orden, el plano de implantación, la lista de suministro, la versión de formato y los criterios de aceptación disponibles. Marque qué equipos aguas arriba y aguas abajo están conectados, qué señales se comparten y qué condición debe cumplirse para introducir componentes o producto. Si la línea incluye una solución de llenado de jeringas intramamarias, confirme también cómo llegan cuerpos, émbolos, tapas y muestras, porque la presentación de componentes puede cambiar la prueba tanto como el equipo principal.
Diferencie FAT, instalación y puesta en marcha
El FAT es una revisión del equipo en fábrica bajo condiciones acordadas; la instalación confirma que la máquina está correctamente colocada, conectada y lista para el alcance del sitio; la puesta en marcha comprueba la secuencia de trabajo disponible en esas condiciones. Estos hitos se relacionan, pero no son intercambiables. El resultado del FAT no sustituye una revisión de la electricidad, el aire, el drenaje, el layout o las interfaces reales. Del mismo modo, una primera ejecución en sitio no sustituye el protocolo de validación, la cualificación o la liberación que corresponda al producto y al sistema de calidad del cliente.
Para evitar expectativas contradictorias, use la misma nomenclatura en actas, listas de acciones y correos de proyecto. Anote qué evidencia se transfirió desde FAT, qué diferencias se observaron al instalar y qué comprobaciones deben repetirse. Una diferencia no es necesariamente una desviación crítica: puede ser un nuevo lote de componentes, una utilidad distinta, una modificación de layout o un simulante. Lo importante es describirla, evaluar su posible efecto y acordar el siguiente paso antes de declarar una equivalencia.
Controle utilidades, conexiones e interfaces antes de mover el formato
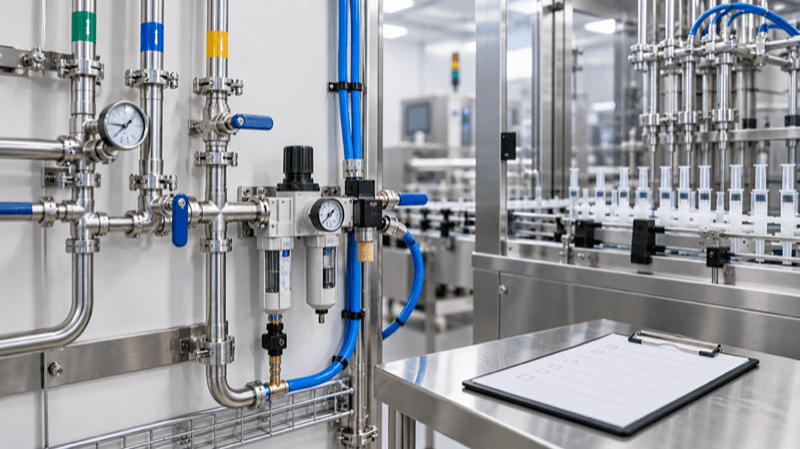
La preparación del sitio debe comprobar las utilidades contra los documentos del proyecto, no contra una suposición de catálogo. Revise alimentación eléctrica, protecciones, aire comprimido, conexión de producto, drenajes y el espacio necesario para abrir resguardos y realizar mantenimiento. Cuando intervienen otros proveedores, identifique quién aporta cada conexión y quién valida las señales de paro o autorización. También conviene comprobar que pasillos, puertas, columnas, carros y equipos posteriores no conviertan una zona de servicio en una zona de circulación habitual.
| Elemento a revisar | Riesgo si se asume | Evidencia práctica antes de la visita |
|---|---|---|
| Electricidad y aire | Arranque incompleto o comportamiento distinto al previsto | Punto de conexión identificado y datos verificados por el responsable del sitio |
| Ruta de producto y drenaje | Limpieza o prueba imposibles de ejecutar según el alcance | Diagrama de conexión y condición de limpieza acordada |
| Formato y componentes | Atasco, orientación o cierre no representativos | Muestras identificadas, dibujos y versión de útiles |
| Equipos conectados | Paros o transferencias sin definir | Lista de señales, responsable e interfaz de cada equipo |
Use muestras representativas y declare sus límites
Una prueba es útil cuando el equipo sabe qué está representando. Identifique el lote de jeringas, tapas, émbolos y producto o simulante; anote el estado de suministro, la temperatura o condición relevante y cualquier diferencia frente a la muestra de FAT. Si no se puede usar producto comercial, el simulante debe elegirse por la pregunta que se quiere resolver, por ejemplo, recorrido, alimentación, presencia de aire, limpieza o comportamiento de cierre. No debe presentarse como evidencia de compatibilidad final si no reproduce las condiciones necesarias para esa conclusión.
El plan de muestras para una prueba de llenado puede servir como punto de partida para registrar componentes, objetivo de la prueba y límites. El comprador debe conservar la relación entre las muestras probadas y la configuración del equipo. Sin esa relación, una observación aparentemente sencilla, como un rechazo de tapa o una posición irregular, es difícil de investigar después porque no se sabe qué condición cambió.
Defina la primera pieza y el criterio de paro
La primera pieza no debería aprobarse solo porque parece correcta. Antes de iniciar, acuerde qué se observa, cómo se registra, quién puede aceptar el resultado y cuándo debe detenerse la prueba. Según el alcance, la revisión puede incluir presencia y posición de componentes, aspecto visible, secuencia de rechazo, integridad del cierre o datos de proceso que el cliente haya definido. No añada requisitos inexistentes al final de la visita; si surge una preocupación nueva, regístrela como acción abierta con una evaluación y un responsable.
Las intervenciones durante la prueba deben poder reconstruirse. Anote el ajuste realizado, la razón, el formato o muestra afectados, el resultado observado y si el cambio queda autorizado para uso posterior. Esto es especialmente importante cuando un operario adapta una guía, modifica una velocidad o cambia una condición para recuperar el flujo. El registro no acusa a quien intervino: protege la trazabilidad y evita que una solución temporal se convierta en configuración habitual sin revisión.
Gestione desviaciones sin convertirlas en promesas
Una lista de acciones abierta es más útil que una conclusión apresurada. Para cada desviación, describa la condición observada, el impacto potencial, la evidencia disponible, la decisión provisional y el siguiente responsable. Separe las acciones que impiden continuar de las que pueden resolverse documentalmente o en una prueba posterior. Evite redactar que un problema está resuelto si solo se ha identificado una posible causa; la causa y la solución deben confirmarse dentro del método acordado por el proyecto.
El cierre de la visita debe dejar al cliente con una configuración conocida, no con una mezcla de ajustes de prueba. Archive los parámetros autorizados, los cambios de formato instalados, los materiales usados, las fotografías necesarias y las instrucciones aplicables. Si el proyecto requiere formación, mantenga separado lo que se mostró al operario de lo que todavía exige procedimiento interno, cualificación o aprobación de calidad. Para el soporte posterior, puede incluirse el alcance de servicio y asistencia sin prometer una intervención, plazo o resultado que no haya sido confirmado.
| Etapa | Pregunta de control | Registro |
|---|---|---|
| Utilidades | ¿Las conexiones corresponden al equipo? | Lista de instalación |
| Formato | ¿Útiles y guías coinciden con la muestra? | Referencia y revisión |
| Primera pieza | ¿Qué se observa y quién acepta? | Hoja de prueba |
| Formación | ¿Quién opera y quién interviene? | Matriz de responsabilidades |
Siga una secuencia de bajo riesgo
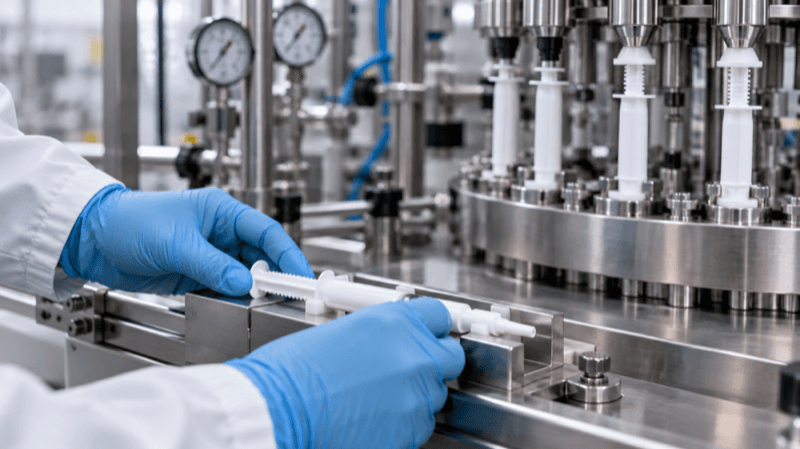
Comience con inspección visual y funciones seguras; después compruebe movimiento, alimentación sin producto, posición del envase y rechazo. Introduzca producto o simulante solo cuando la ruta y los resguardos estén confirmados. Registre ajustes, condiciones de muestra, pausas y observaciones. Una solución improvisada durante la puesta en marcha debe quedar identificada para que no se transforme en un ajuste permanente sin revisión.
Mantenga visibles los límites
La instalación puede demostrar que la línea se montó y opera dentro del alcance evaluado. No demuestra por sí sola rendimiento comercial continuo, esterilidad, estabilidad, exactitud regulatoria ni aceptación final del medicamento. Esas decisiones pertenecen al protocolo del proyecto y al sistema de calidad responsable.
Prepare la formación y el traspaso operativo
La puesta en marcha suele reunir a personal de producción, mantenimiento, calidad e ingeniería; esa presencia es una oportunidad para distinguir qué conocimientos se transfirieron y qué procedimientos debe completar el cliente. La formación puede mostrar una secuencia de operación, la identificación de piezas de cambio, las alarmas disponibles y el mantenimiento previsto en el alcance. No debería presentarse como autorización automática para tareas que el sistema interno todavía no ha evaluado ni como sustituto de los procedimientos del usuario.
Durante el traspaso, identifique los documentos que quedarán con el equipo y los registros que pertenecen al proyecto: manuales, planos, lista de formatos, referencias de repuestos, resultados de FAT, acciones abiertas y contactos acordados. Si una persona que asistió a la prueba no operará la línea de forma habitual, el cliente debe planificar cómo transferirá esa información sin depender de memoria o notas informales. Un buen cierre permite que el siguiente turno entienda la configuración, los límites y las acciones pendientes.
Defina el siguiente hito de proyecto
Al terminar, no basta con marcar la visita como completada. El acta debe indicar si la línea queda preparada para una prueba posterior, para una evaluación del cliente o para una actividad de cualificación separada. Debe separar qué se verificó, qué se observó, qué cambio fue autorizado y qué información falta. Esta claridad protege tanto a quien compra como a quien suministra: evita que una demostración de secuencia se interprete como aceptación comercial, validación del producto o garantía de rendimiento continuo.
Checklist de cierre
- Archivar la configuración de formato y los ajustes autorizados.
- Registrar muestras, lotes, condiciones y desviaciones.
- Asignar acciones abiertas con responsable y fecha.
- Entregar instrucciones de limpieza, mantenimiento y seguridad aplicables.
FAQ
¿FAT y puesta en marcha son lo mismo?
No. FAT revisa el equipo en fábrica; la puesta en marcha confirma la instalación, utilidades y condiciones del sitio.
¿Debe usarse el producto comercial?
Depende de la finalidad acordada. Si se usa simulante, sus límites deben quedar claros; no debe presentarse como prueba de compatibilidad final.
Solicite una revisión técnica de sus muestras, utilidades y alcance antes de fijar una visita de puesta en marcha.
¿Qué debe estar listo antes de que llegue el equipo?
El responsable del sitio debería confirmar ubicación, acceso, utilidades, conexiones incluidas, muestras identificadas, personal disponible y criterios de prueba. Si un punto sigue abierto, conviene registrarlo con responsable y fecha en vez de asumir que podrá resolverse durante la visita.
¿Puede empezar la prueba sin producto?
Sí, cuando el objetivo es comprobar seguridad, movimiento, alimentación, posición de envases, señales o rechazo. La prueba sin producto no demuestra el comportamiento de llenado ni la compatibilidad final; esas preguntas requieren la muestra o simulante apropiado y un criterio acordado.
¿Quién acepta la primera pieza?
Debe acordarse antes de iniciar. Producción puede observar la secuencia, mientras que calidad, ingeniería u otra función designada acepta los criterios que pertenecen a su sistema. La visita del proveedor no sustituye esa responsabilidad interna.
Antes de fijar la visita, KING PACK puede revisar muestras, utilidades y alcance para preparar una propuesta técnica basada en la configuración prevista.