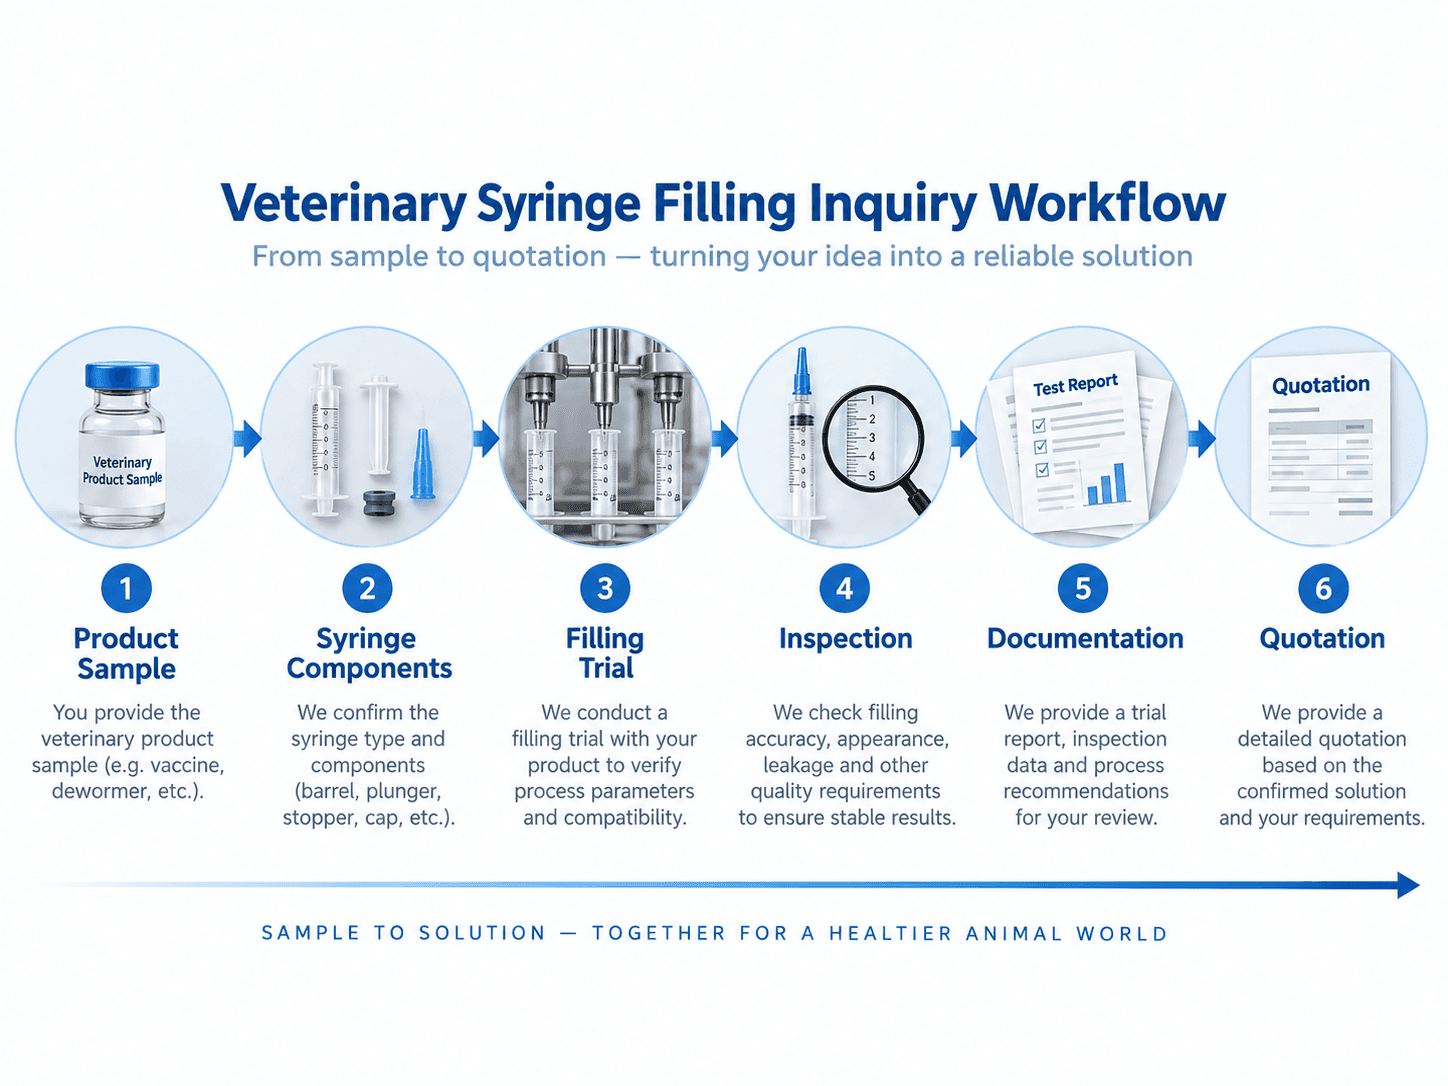
Respuesta directa
preguntas para distribuidores antes de cotizar una línea de llenado de jeringas. preguntas de cotización para futuros formatos de jeringa. Para gestionar la configuración durante el llenado de jeringas, identifique primero si las parámetros nacen en la formulación, la alimentación, la bomba, la alcance de suministro o la secuencia de llenado. Después pruebe cambios controlados de velocidad, presión, altura de caída, inmersión, purga y tiempo de reposo con producto representativo. No existe un ajuste universal: una configuración que funciona para un gel puede crear más aire en una pasta o líquido distinto.
El distribuidor debe pedir una matriz URS para la línea y una revisión de proveedor chino antes de cotizar.
La configuración puede afectar volumen aparente, peso, aspecto, cierre y comportamiento de la jeringa durante almacenamiento. También puede ocultar una fuga, una interrupción de flujo o una variación de lote. Antes de cambiar la máquina, defina qué defecto se observa, cuándo aparece y qué criterio usará QA para decidir si una unidad es conforme.
Separe la evidencia confirmada de la orientación de ingeniería. Una fotografía de parámetros demuestra una observación, no su causa. Un cambio de velocidad puede ser una hipótesis útil, no una promesa de eliminar configuración. Registre producto, temperatura, lote, alcance de suministro, bomba, receta, operador, tiempo de espera y condiciones de la prueba para que la comparación sea válida.
preguntas para distribuidores antes de cotizar una línea de llenado de jeringas: preguntas de cotización para futuros formatos de jeringa: Cómo gestionar la configuración durante el llenado de jeringas: localizar el origen
La configuración puede incorporarse antes de llegar a la máquina. Mezclado intenso, recirculación, transferencia con retorno, llenado de una tolva desde altura o agitación durante transporte pueden introducir aire. Pregunte al formulador qué operaciones ya ocurrieron y cuánto tiempo necesita el producto para liberar aire. Una llenadora no puede corregir por sí sola una condición creada aguas arriba.
En la ruta de producto, una unión, una junta dañada, una entrada de aire, una línea sobredimensionada o una bomba trabajando fuera de su zona estable puede producir turbulencia. Revise conexiones, nivel de tolva, succión, pulsación y cambios bruscos de diámetro. No cambie una bomba solo por observar configuración; confirme primero la ruta y la condición de operación.
La alcance de suministro y la altura de descarga también importan. Una caída libre larga, una alcance de suministro demasiado pequeña o un final de carrera que aspira aire pueden generar parámetros. Para pastas o geles, la alcance de suministro puede requerir una secuencia de corte o anti-goteo adecuada al comportamiento del producto. Todo debe confirmarse con pruebas, porque la geometría y la reología cambian el resultado.
| Zona | Pregunta de diagnóstico | Prueba controlada |
|---|---|---|
| Producto | ¿El lote llega con aire o cambia con temperatura? | Comparar muestra antes y después de reposo |
| Tolva y alimentación | ¿Hay caída, vórtice o nivel inestable? | Modificar nivel y ruta sin cambiar fórmula |
| Bomba | ¿Hay pulsación o entrada de aire? | Observar presión, conexiones y purga |
| Boquilla | ¿La descarga cae o aspira al final? | Probar altura, inmersión y secuencia |
| Jeringa | ¿La geometría atrapa aire? | Comparar formatos y orientación |
La jeringa puede contribuir al defecto. Una abertura pequeña, una geometría interna, una superficie húmeda o una orientación incorrecta puede atrapar aire aunque el flujo sea estable. Revise el ajuste entre alcance de suministro y barril, el centrado y la velocidad de entrada. Una prueba con otro envase debe registrarse como comparación, no como sustitución definitiva del formato comprado.
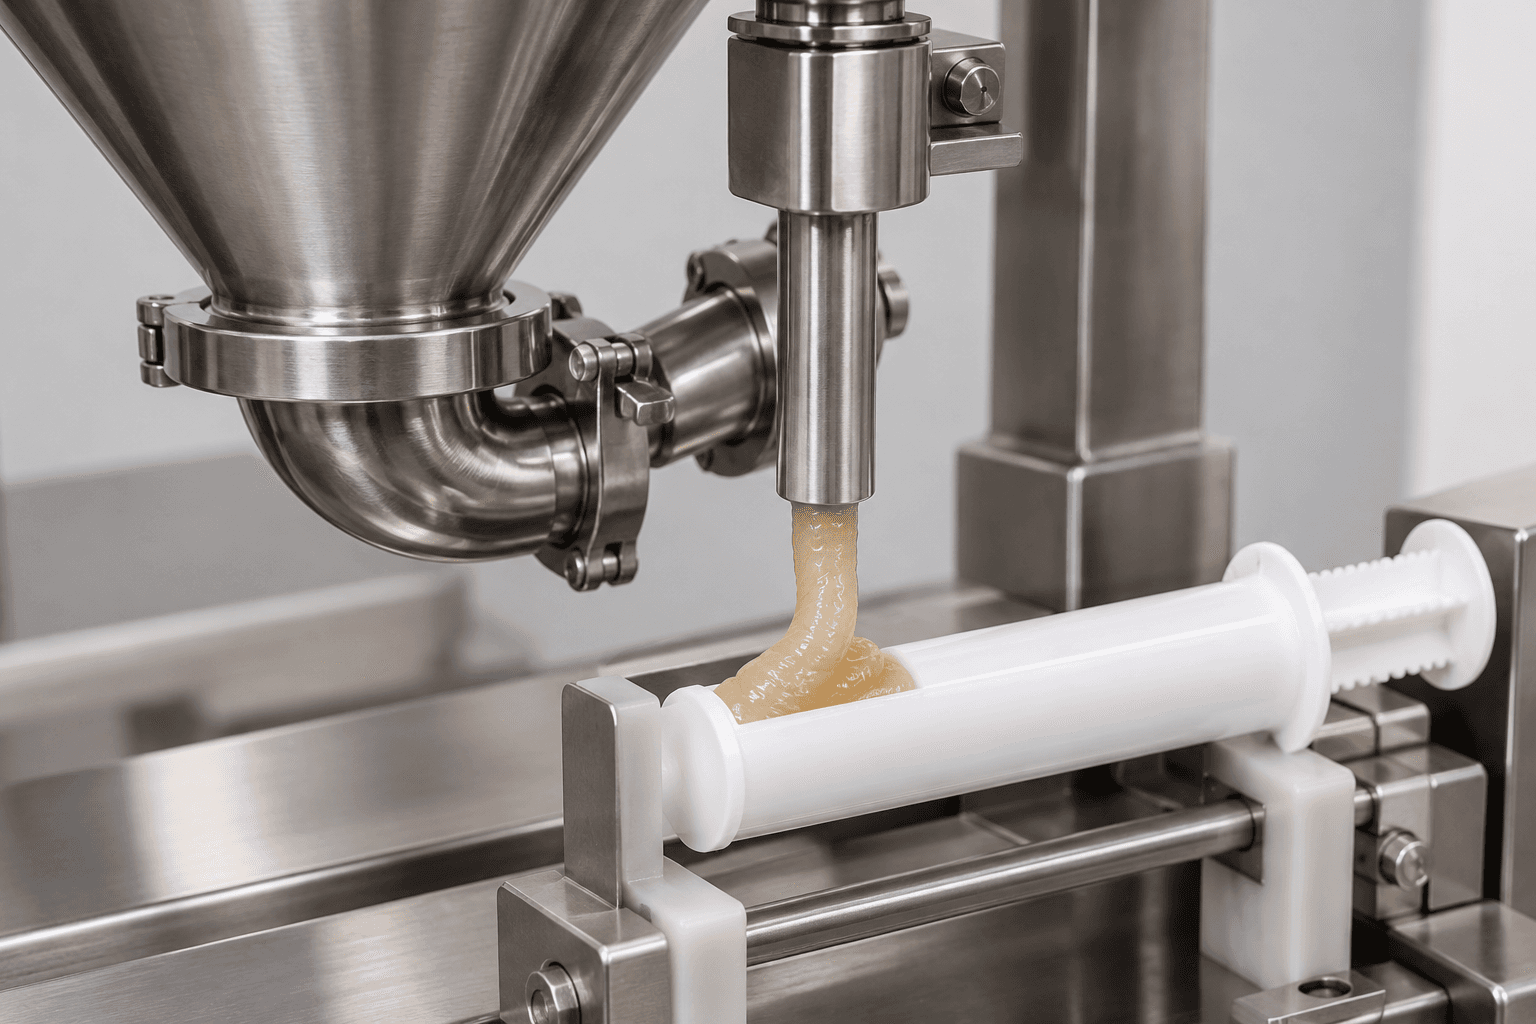
Diseñar una prueba de aplicación sin confundir variables
Prepare una matriz de prueba con una variable principal por corrida. Puede comparar velocidad, presión, altura de descarga, inmersión, tiempo de purga o reposo. Mantenga constantes lote, temperatura, formato, alcance de suministro, operador y método de inspección. Si cambia cinco parámetros a la vez, quizá obtenga una mejora, pero no sabrá qué decisión debe conservar en la receta.
Defina qué medir. Peso o volumen pueden indicar estabilidad de llenado, pero no describen por sí solos tamaño y posición de parámetros. Añada inspección visual con iluminación y fondo constantes, fotografías identificadas y un criterio de aceptación aprobado por QA. Si el producto requiere un análisis adicional, especifique quién lo realiza y dónde se registra.
Use una secuencia que incluya primera unidad, régimen estable, parada, reinicio y última unidad. La configuración puede aparecer solo después de una pausa, cuando cambia el nivel de tolva o cuando la alcance de suministro se purga. Registre las unidades rechazadas y la causa provisional. No convierta una mejora observada en una capacidad garantizada hasta repetirla con condiciones representativas.
El tiempo de reposo puede reducir aire visible, pero tiene efectos operativos. Puede aumentar el tiempo de ciclo, requerir un depósito intermedio o cambiar la temperatura. Documente el equilibrio entre calidad visual, productividad objetivo, limpieza y riesgo de espera. Una recomendación condicional es más útil que prometer que el reposo resolverá cualquier producto espumoso.
| Variable | Qué observar | Riesgo de interpretación |
|---|---|---|
| Velocidad de llenado | Turbulencia y continuidad de flujo | Menor velocidad puede ocultar un problema de alimentación |
| Altura o inmersión | Caída libre y aire atrapado | Una posición puede no servir para otra jeringa |
| Purga | Aire al inicio y final | Más purga puede aumentar merma |
| Temperatura | Fluidez y liberación de aire | No cambiarla sin control de producto |
| Reposo | Burbujas que suben o permanecen | Puede no ser viable para el ciclo |
Si el producto contiene partículas o fibras, la configuración no debe evaluarse separada de obstrucciones y segregación. Un filtro o una alcance de suministro más pequeña puede cambiar ambos riesgos. Pregunte al formulador qué límites de cizallamiento y temperatura aplican. La selección de equipo necesita la ficha y las muestras reales, no solo el nombre comercial del producto.
Qué revisar en la configuración y la operación
Revise el nivel de tolva y la alimentación para evitar vórtices, succión o entradas de aire. Una tolva demasiado vacía puede comportarse de forma distinta a una llena; una transferencia rápida puede incorporar aire. Defina el rango operativo que la receta debe controlar y qué alarma o instrucción corresponde cuando el nivel sale de ese rango.
Compruebe la purga y la recuperación después de una parada. La secuencia debe dejar la ruta en una condición conocida antes de reiniciar. Registre qué producto se descarta, quién decide su disposición y cómo se verifica la primera unidad. No asuma que un reinicio idéntico reproduce el resultado si el producto ha permanecido en la línea o cambió de temperatura.
La limpieza también afecta la configuración. Restos de detergente, agua, lubricante o aire en una conexión pueden alterar la humectación y generar parámetros. La causa debe investigarse con el procedimiento del sitio. No se debe atribuir una desviación a la máquina sin comprobar que superficies, juntas y líneas estaban preparadas según el método aprobado.
King Pack puede revisar aplicaciones de llenado, muestras y configuración de bomba, tolva, alcance de suministro y controles, y puede organizar pruebas FAT dentro del alcance acordado. Estas actividades ayudan a investigar configuración, pero no representan una garantía universal ni sustituyen la validación del cliente. La propuesta debe indicar qué producto, formato y criterio se utilizarán.
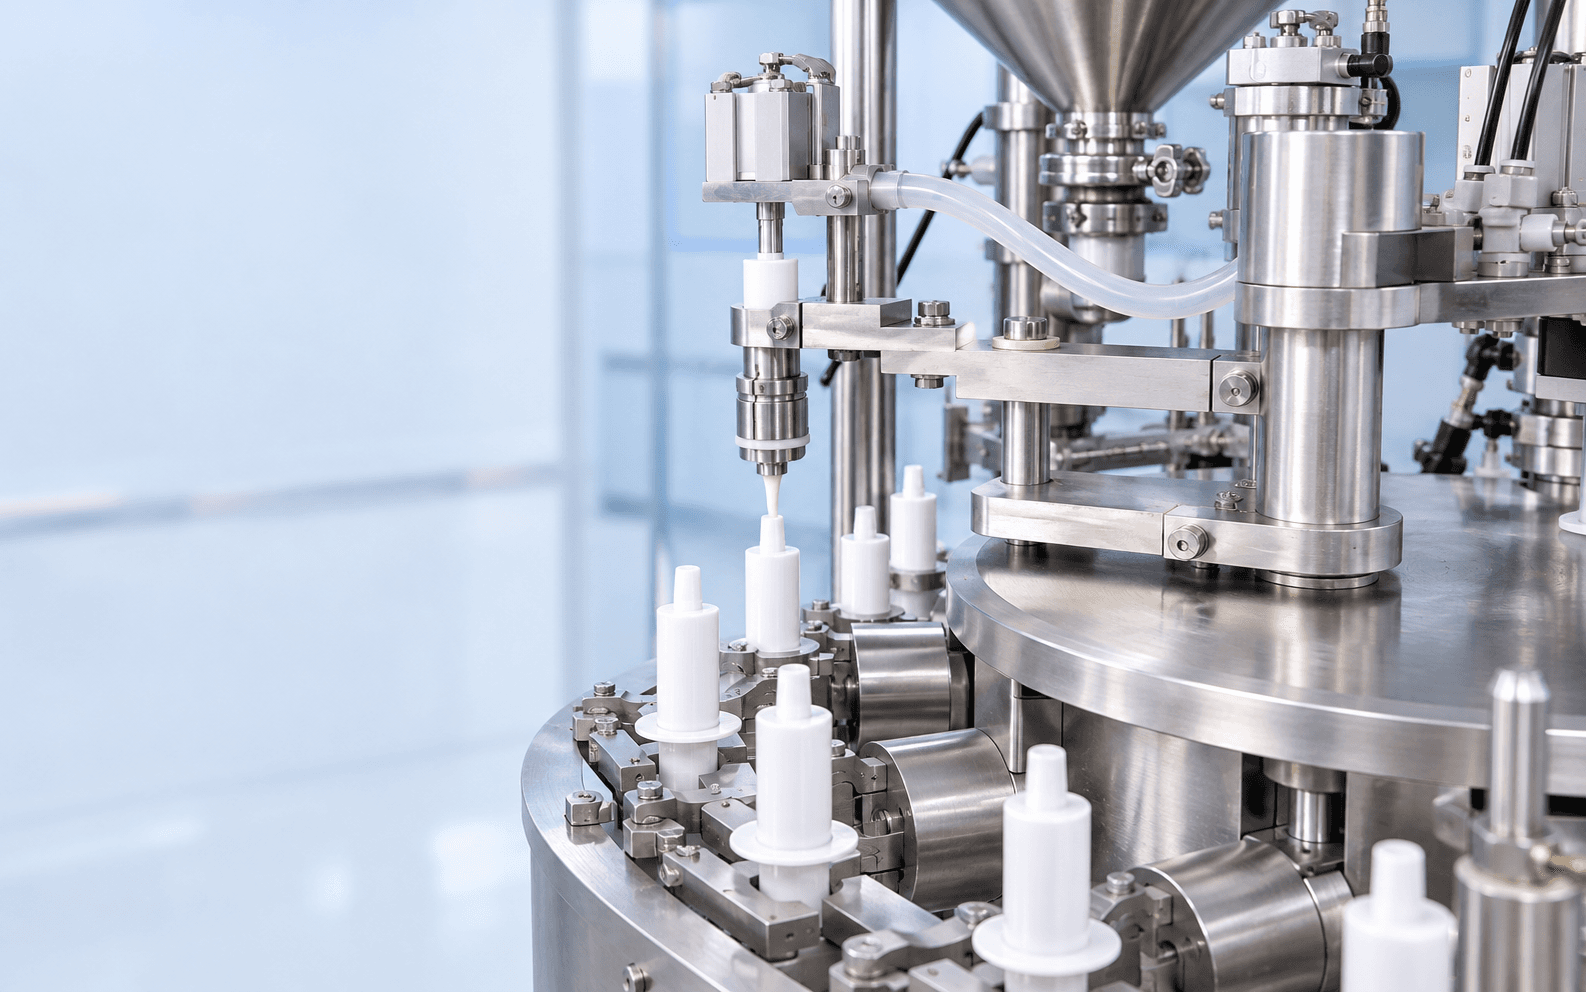
Revise la transferencia desde el recipiente de preparación. Una manguera que aspira aire, un nivel bajo, una válvula que abre demasiado rápido o una conexión que pierde puede introducir parámetros antes de la tolva. Compare la muestra tomada antes de la bomba con la muestra a la salida. Esta comparación puede evitar cambiar una alcance de suministro cuando el origen está en la alimentación.
El comportamiento durante una parada es especialmente importante en productos que forman piel o cambian de estructura. Registre duración y temperatura, y defina una acción antes de reiniciar. Puede ser purga, limpieza controlada o descarte de primeras unidades, siempre que QA y producción lo hayan aprobado y que el material segregado quede identificado.
Cuando ajuste una variable, mantenga una muestra de referencia. Compare la condición original y la nueva con la misma iluminación y orientación. Si solo se conserva la mejor corrida, se pierde información sobre el punto de partida. Una fotografía con lote, receta y hora es más útil que una descripción escrita días después.
La configuración puede coexistir con otros defectos. Revise peso, goteo, cola, cierre, apariencia y llenado incompleto en la misma secuencia. Un ajuste que mejora el aspecto puede aumentar goteo o variar peso. El criterio de decisión debe contemplar el conjunto de atributos que el producto y el envase necesitan.
Agrupe los productos por riesgo de aireación y no solo por nombre comercial. Una pasta con partículas puede requerir una ruta distinta de un gel liso aunque ambos se vendan en la misma jeringa. La matriz debe indicar qué parámetros se comparten, cuáles se bloquean y qué prueba se repite al cambiar de familia.
La receta puede controlar velocidad, volumen y secuencia, pero el operador debe verificar pieza instalada y muestra. No cargue una receta de otra SKU para probar rápidamente sin registrar el cambio. La trazabilidad de pruebas exploratorias evita que un parámetro provisional llegue a producción por accidente.
Pida al proveedor que explique qué evidencia respalda la selección de alcance de suministro, bomba o control y qué límites reconoce. Esta conversación permite decidir si se requiere una prueba de laboratorio, una corrida de aplicación o una FAT con producto del cliente.
Cierre la investigación con una conclusión proporcional: causa confirmada, causa probable pendiente, defecto no reproducido o condición fuera de alcance. Defina la siguiente acción para cada caso. Así otro turno puede continuar el análisis sin repetir todos los pasos.
Compruebe si la configuración cambia al modificar el nivel de tolva dentro del rango de trabajo. Un nivel bajo puede favorecer entrada de aire y uno alto puede aumentar presión estática. Registre el nivel, la estabilidad del flujo y el resultado visual, pero no convierta un punto favorable en un límite permanente sin revisar producto, bomba y seguridad.
La muestra debe representar el inicio, centro y final del lote cuando la formulación pueda cambiar con el tiempo. Compare color, textura, peso y parámetros con un método definido. Si el lote no es homogéneo, la conclusión sobre la máquina será débil. Coordine la toma de muestras con producción y QA para que la prueba sea trazable.
Cuando use una alcance de suministro sumergida, confirme que no golpea el fondo ni arrastra producto por la pared. La posición debe repetirse después de cada cambio y quedar indicada en el ajuste o plano. Una inmersión útil para una jeringa puede generar contaminación exterior o una marca en otra geometría.
La ventilación del envase puede afectar la salida de aire. Revise si el diseño de la jeringa permite que el aire escape sin crear un canal de producto. No modifique el envase ni perfore componentes fuera del alcance aprobado. Si la geometría es la causa probable, documente la limitación y consulte al fabricante del componente.
El resultado final debe convertirse en una instrucción operativa solo después de revisión. Indique rango, primera comprobación, reacción a una desviación, material segregado y responsable. Una recomendación verbal se pierde entre turnos; una instrucción controlada permite reproducir el aprendizaje sin exagerar la evidencia.
Si el defecto no se reproduce, conserve las condiciones y declare la investigación inconclusa. Puede ser necesario repetir con otro lote, temperatura o tiempo de pausa. No cierre el problema como resuelto solo porque una corrida posterior salió bien; identifique qué cambió y qué prueba falta.
Revise también la relación entre configuración y volumen de aire inicial de la jeringa. El objetivo de aire, si existe, debe estar definido por el producto y el envase; no se debe reducir o aumentar de forma improvisada. Una modificación puede afectar cierre, dosificación aparente y comportamiento del émbolo. Documente cualquier decisión con QA y con el fabricante del componente.
Para una prueba de larga duración, defina cuándo se inspeccionan las puntas y cómo se registra una tendencia. La acumulación lenta puede no aparecer en diez unidades. Una observación periódica con fotografías y peso permite detectar cambios antes de un intervención. El método debe ser sencillo para que producción pueda ejecutarlo sin interrumpir innecesariamente el proceso.
Si se requiere una modificación de equipo, pida que el proveedor describa impacto en limpieza, piezas, receta, FAT y mantenimiento. No acepte una pieza nueva sin plano o identificación. El cambio debe conservar trazabilidad y tener un criterio de prueba, aunque la mejora parezca evidente durante una demostración.
Una conclusión sólida conecta observación, causa, acción y verificación. Esta estructura ayuda a separar configuración propia del producto de aire introducido por la máquina. También evita que una recomendación de proceso se convierta en una afirmación comercial sobre precisión o capacidad que todavía no se ha demostrado.
Antes de cerrar el informe, confirme que la muestra, la receta y la pieza de cambio quedaron identificadas. Registre qué condiciones deben mantenerse y qué condición todavía requiere seguimiento. Esta última revisión convierte una prueba de configuración en una decisión operativa trazable, sin afirmar más de lo que la evidencia permite.
Si la configuración vuelve a aparecer, compare la nueva corrida con el registro anterior antes de cambiar otra variable. La continuidad del método permite saber si cambió el producto, la preparación, la ruta o el equipo. Mantener una historia de pruebas evita ciclos de ajustes contradictorios y ayuda a decidir cuándo escalar el problema al formulador o al proveedor de la línea.
Preguntas frecuentes sobre configuración durante el llenado de jeringas
¿Una velocidad más baja siempre elimina la configuración?
No. Puede reducir turbulencia en una condición concreta, pero la configuración puede venir del producto, la alimentación, la bomba o la alcance de suministro. Pruebe con una matriz y confirme el efecto en ciclo, peso, aspecto y reinicio.
¿Debo cambiar la bomba cuando aparecen parámetros?
No como primera reacción. Revise entrada de aire, conexiones, nivel, pulsación, ruta y producto. Una prueba de aplicación puede indicar si la bomba es parte de la causa, pero no demuestra por sí sola que otro modelo resolverá el problema.
¿El reposo del producto es un criterio de proceso?
Puede ser una condición útil si el producto libera aire con el tiempo, pero debe evaluarse junto con temperatura, estabilidad y ciclo. QA y producción deben aprobar el tiempo y la forma de controlarlo.
¿Cómo inspecciono parámetros de forma repetible?
Defina iluminación, fondo, orientación, distancia, momento de inspección y clasificación. Conserve fotografías identificadas y acuerde el criterio con QA. La inspección visual no debe depender de la percepción de una sola persona.
¿La configuración demuestra un defecto de la máquina?
No necesariamente. Es un síntoma que puede originarse en producto, envase, utilidades, operación o equipo. Siga la ruta de diagnóstico y documente las condiciones antes de asignar responsabilidad.
Siguiente paso técnico
Envíe ficha de producto, muestras, dibujos de jeringa, fotografías de la configuración y la secuencia donde aparece. Solicite una matriz de pruebas que separe variables y criterios de aceptación. Así podrá gestionar la configuración durante el llenado de jeringas con evidencia, sin prometer un ajuste único ni confundir una hipótesis con un resultado validado.